Vibrationssieb für Pulverbeschichtungen: Wie man Agglomeration verhindert und die Siebleistung verbessert
Einführung
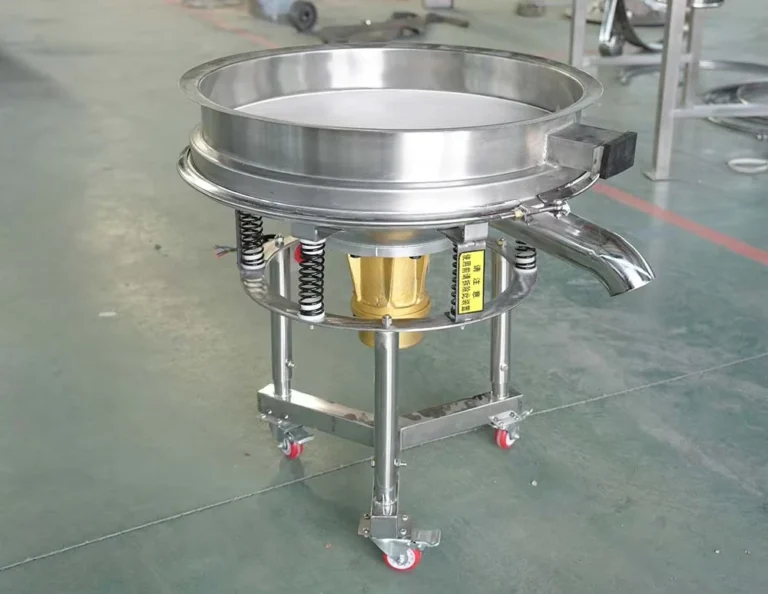
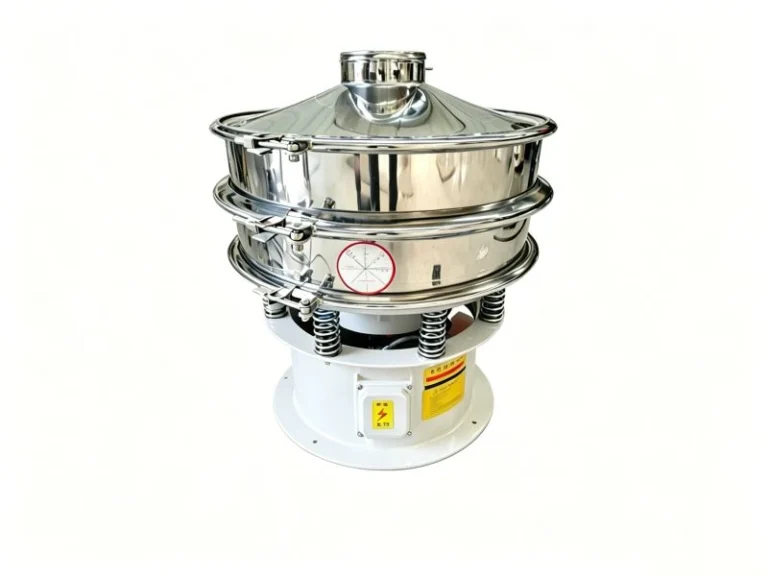
Ein Vibrationssieb für Pulverlack entfernt Überkorn und vom Sieb zurückgehaltene Verunreinigungen vor dem Verpacken oder Auftragen. Um Agglomeration zu vermeiden und den Durchsatz aufrechtzuerhalten, sollten geeignete Lagerbedingungen für das Pulver mit einer gleichmäßigen Zuführung, der richtigen Maschenweite und einer Ultraschall-Siebreinigung kombiniert werden, wenn sich die Maschen durch herkömmliches Sieben nicht freihalten lassen.
Pulverlacke enthalten spezielle Harze, Pigmente, Härter und weitere Additive. Viele duroplastische Formulierungen werden durch Mischen, Heißextrusion, Abkühlen, Zerkleinern und Sieben hergestellt. Feine Pulver können durch Feuchtigkeit, elektrostatische Anziehung, Wärme oder Lagerdruck agglomerieren. Das Sieben hilft, den Überkornanteil zu kontrollieren, kann aber weder Wärmeschäden rückgängig machen noch den sachgemäßen Umgang mit dem Material ersetzen.
Warum agglomerieren Pulverlacke?
Agglomeration entsteht, wenn Partikel zusammenhaften, statt locker und frei fließend zu bleiben. Mehrere Bedingungen können zu diesem Problem beitragen.
Feuchtigkeit und Temperaturschwankungen
Feuchtigkeit kann Flüssigkeitsbrücken zwischen den Partikeln bilden, während Temperaturschwankungen Kondensation verursachen können. Übermäßige Wärme kann empfindliche Harzbestandteile erweichen und Verklumpungen begünstigen. Unter diesen Bedingungen lässt sich das Pulver schwerer dispergieren und sieben.
Statische Elektrizität
Durch Kontakt beim Mischen, Fördern und Sieben kann elektrostatische Aufladung entstehen. Die Anziehung zwischen den Partikeln kann Agglomeration und Anhaftungen am Siebgewebe begünstigen und so die zum Sieben verfügbare offene Fläche verringern.
Druck bei Lagerung und Verpackung
Lange Lagerzeiten, gestapelte Säcke und Transportdruck können das Pulver verdichten. Weiche Agglomerate können sich beim Sieben auflösen, verhärtete oder verschmolzene Klumpen müssen jedoch gesondert beurteilt werden.
Unzureichende Dispergierung und zurückgewonnenes Pulver
Eine unzureichende Dispergierung während der Herstellung kann zu einer ungleichmäßigen Verteilung von Harz-, Pigment- oder Additivmaterial führen. Zurückgewonnenes Pulver kann zudem ausgehärtete Partikel, Fasern, Agglomerate oder andere Verunreinigungen enthalten. Verunreinigung und Agglomeration sind unterschiedliche Probleme, auch wenn beide den Siebausschuss erhöhen können.
Die wichtigsten Folgen sind eine schlechtere Fluidisierung und Förderung, das Zusetzen der Siebmaschen, ein geringerer Durchsatz und zusätzliche Stillstandszeiten für die Reinigung. Agglomerate verändern außerdem die scheinbare Partikelgrößenverteilung und können zu ungleichmäßiger Abscheidung oder sichtbaren Beschichtungsfehlern führen. Eine Siebung allein kann weder Glanz noch Haftung garantieren, da diese auch von der Formulierung, der Oberflächenvorbereitung, dem Auftrag und der Aushärtung abhängen.
Wie ein Vibrationssieb die Qualität von Pulverbeschichtungen verbessert
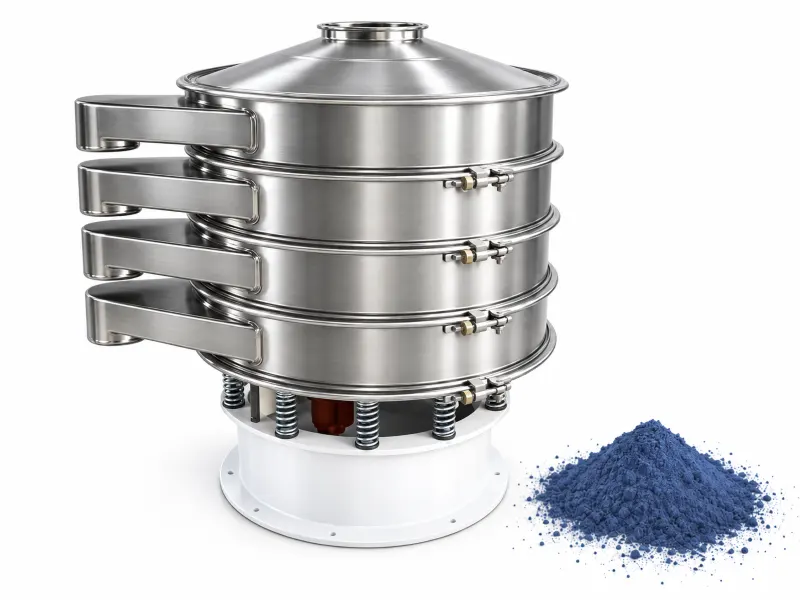
Ein richtig konfiguriertes Pulversiebmaschine trennt unerwünschtes Überkorn ab und lässt gleichzeitig geeignetes Pulver passieren. Seine wichtigsten Vorteile sind saubereres Pulver, eine kontrollierte obere Partikelgrößengrenze und eine gleichmäßigere Weiterverarbeitung.
Entfernt Agglomerate und Verunreinigungen
Die Siebung kann harte Klumpen, übergroße Metallpartikel, Fasern und andere Fremdstoffe je nach Größe und Form zurückhalten. Einige Verunreinigungen können dennoch durch die Siebmaschen gelangen. Die Vibration kann dazu beitragen, lockere, weiche Agglomerate aufzulösen, das Sieb ist jedoch keine Mahlmaschine. Harte oder verschmolzene Klumpen sollten vor einer erneuten Verarbeitung entfernt und bewertet werden.
Kontrolliert den Überkornanteil
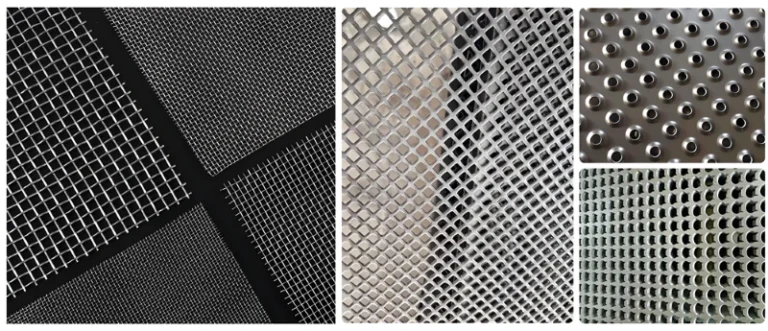
Die gewählte Maschenöffnung bestimmt, welche Partikel passieren können. Eine Schutzsiebung mit einem Siebdeck entfernt hauptsächlich Überkorn; sie entfernt nicht den gesamten Feinanteil und garantiert keine enge Partikelgrößenverteilung. Beispiele für Maschenweiten für Frischpulver, rückgewonnenes Pulver und feinere Trennungen werden nachfolgend erläutert.
Wenn Ihre Pulverspezifikation auch den Feinanteil begrenzt, vergleichen Sie Kontrollsiebung und Partikelgrößenklassierung um festzustellen, ob die alleinige Entfernung von Überkorn ausreicht.
Unterstützt die Klassierung und Pulverrückgewinnung
Wenn der Prozess mehrere Stufen erfordert, kann ein erstes Sieb grobe Fremdstoffe entfernen, eine nachfolgende Stufe Grobpulver zur freigegebenen Nachvermahlung abtrennen und eine weitere Siebung zulässige Fraktionen klassieren. Die Abfolge sollte sich nach den tatsächlichen Produktionsanforderungen und nicht nach einem festen dreistufigen Aufbau richten. Rückgewonnenes Pulver muss weiterhin die Wiederverwendungs- und Qualitätsanforderungen des Beschichtungslieferanten erfüllen.
Wie lassen sich Agglomeration und die Verstopfung der Siebmaschen verhindern?
Die Vermeidung neuer Agglomerate und das Freihalten der Siebmaschen erfordern unterschiedliche Maßnahmen. Lagerung und Temperaturregelung beeinflussen den Zustand des Pulvers, während Beschickung, Maschenweitenwahl und Maschenfreihaltung die Siebleistung beeinflussen.
Pulvertemperatur und Luftfeuchtigkeit kontrollieren
Halten Sie das Pulver trocken, vermeiden Sie Kondensation und befolgen Sie die Lagerungs- und Verarbeitungsanweisungen des Lieferanten der Formulierung. Halten Sie Behälter geschlossen, wenn sie nicht verwendet werden, und begrenzen Sie die Einwirkung übermäßiger Hitze während des Transports.
Zu den für die Prozessbewertung gelegentlich vorgeschlagenen Richtwerten zählen 15–30°C und eine relative Luftfeuchtigkeit unter 70% während des Siebens, und unter 30°C und eine relative Luftfeuchtigkeit unter 60% während der Lagerung. Diese Werte sind weder allgemeingültige Grenzwerte für Pulverbeschichtungen noch überprüfte Grenzwerte für Ihre Formulierung. Verwenden Sie sie nur, wenn sie vom Pulverlieferanten bestätigt wurden; manche Produkte erfordern kühlere oder trockenere Bedingungen. Die Umgebungsfeuchtigkeit allein lässt keinen Rückschluss auf den Feuchtigkeitszustand des Pulvers zu.
Gleichmäßige Beschickung verwenden
Beschicken Sie das Sieb kontinuierlich mit einer kontrollierten Rate, anstatt große Chargen auf einen einzelnen Bereich aufzubringen. Ein geeigneter Vibrationsförderer kann die Zuführung stabilisieren und ein gleichmäßiges Pulverbett aufrechterhalten. Eine übermäßige Betttiefe begrenzt den Kontakt der Partikel mit den Siebmaschen und kann den Durchsatz verringern.
Die richtige Maschenweite auswählen
Wählen Sie die Maschenweite anhand der erforderlichen Trenngröße und der gemessenen Partikelgrößenverteilung des Pulvers. Nachfolgend sind die für diese Anwendung erwogenen Maschenweiten aufgeführt als Versuchsbeispiele, nicht als allgemeingültige Branchenspezifikationen.
| Siebaufgabe | Zu prüfende Maschenweiten |
| Schutzsiebung von Frischpulver | 100 oder 120 Mesh; 150 oder 200 Mesh, wenn eine feinere Trennung erforderlich ist |
| Siebung von zurückgewonnenem Pulver | 60, 80 oder 100 Mesh, abhängig von den Anforderungen an die Wiederverwendung |
| Versuche zur feineren Trennung | 160–230 Mesh, einschließlich der Optionen 160–180 und 200–230 Mesh |
| Spezialisierte Feinabscheidung | 250 Mesh oder feiner, sofern die Produktspezifikation dies erfordert |
Diese Bereiche beschreiben unterschiedliche mögliche Siebaufgaben und sollten nicht zu einem einzigen “empfohlenen” Mesh-Bereich zusammengefasst werden. Bestätigen Sie die tatsächliche Sieböffnung in Mikrometern, den Drahtdurchmesser und die Siebspezifikation mit dem Sieblieferanten. Ein unnötig feines Sieb kann verwendbares Pulver zurückhalten, die Siebverstopfung verstärken und den Durchsatz verringern.
Vibrationseinstellungen optimieren
Adjust vibration and material travel so powder spreads evenly and has sufficient opportunity to pass through the mesh. Excessive bouncing can reduce useful screen contact, while inadequate movement can allow buildup. Confirm settings through trials at the intended feed rate, and inspect screen tension, integrity, and cleanliness regularly.
Use an Appropriate De-blinding System
Bouncing-ball cleaning may be considered for compatible, relatively coarse applications, including trials around 100 Mesh. Check the cleaning media for wear and contamination risks. For cohesive powders, persistent adhesion, or difficult screening at 200 mesh or finer, ultrasonic assistance may be worth evaluating; mesh count alone does not determine the need.
Ein Ultraschall-Vibrationssieb adds high-frequency vibration directly to the mesh to reduce particle adhesion and keep openings available. The 20–38 kHz range considered here is a reference range, not a setting available on every machine. Yuanjing’s product page describes a broader typical range of 20–40 kHz; confirm the frequency of the supplied generator and transducer. Ultrasonic de-blinding should not be described as electrically neutralizing the powder.
For broader troubleshooting, see our guide to industrial screen clogging causes and prevention.


Conventional or Ultrasonic Screen
A conventional rotary vibrating screen is a practical starting point when the powder flows freely and the mesh remains open. Ultrasonic assistance becomes useful when adhesion and blinding prevent the required output or cause repeated cleaning stops.
| Pulverzustand | Selection guidance |
| Free-flowing powder without serious clogging | Conventional rotary vibrating screen |
| Raw-material pre-screening or general classification | Conventional screen, subject to the required separation |
| Minor soft agglomerates | Conventional screening may be sufficient; verify reject quality |
| Screening at 200 mesh or finer | Evaluate both performance and blinding; ultrasonic is not automatically required |
| Fine powder with strong adhesion to the mesh | Evaluate ultrasonic de-blinding |
| Frequent blinding, manual cleaning, or falling throughput | Investigate operating conditions and trial ultrasonic assistance |
Compare the two options using the same powder, mesh opening, feed conditions, and acceptance criteria. For a fuller equipment comparison, read ultrasonic vs traditional vibrating screens.
How to Select a Powder Coating Vibrating Screen
Choose the configuration around the material and production requirement, not machine diameter alone.
Powder and separation target: Specify virgin or reclaimed powder, formulation, particle-size distribution, moisture condition, agglomeration severity, and required cut point.
Size and capacity: Yuanjing’s ultrasonic sieve range includes 400–1800 mm diameters. Confirm powder coating throughput in kg/h using trials at the selected mesh and feed conditions rather than treating general catalog capacity as a guarantee.
Construction and cleaning: Options include 304/316 stainless steel and carbon steel. Match contact materials to contamination limits and formulation compatibility, and consider screen access, powder retention, and color-change cleaning.
Installation: Confirm sealing, connections, available space, voltage, and applicable site dust-safety requirements. Avoid treating an enclosed machine as proof that an entire installation meets safety requirements.
Send us your powder type, particle-size distribution, target mesh, required capacity, and current screening problem. Our team can recommend a suitable ultrasonic screening configuration where testing indicates that ultrasonic assistance is needed.