Tamizado de cacao en polvo: Un caso práctico neerlandés
El tamizado de cacao en polvo en una planta de procesamiento en los Países Bajos se interrumpía por la limpieza de la malla tres o cuatro veces al día. Cada parada tomaba de 15 a 20 minutos, lo que costaba a la planta aproximadamente una hora de tiempo de producción diario.
La planta producía aproximadamente ocho toneladas de cacao en polvo por día. Su equipo de tamizado utilizaba una malla de 40 mesh con bolas de rebote de silicona, pero la limpieza frecuente se había convertido en parte de la rutina diaria. La malla del tamiz también necesitaba reemplazarse cada 7 a 10 días.
Después de discutir las condiciones de operación y el historial de mantenimiento con el cliente, identificamos tres áreas que necesitaban atención: la amplitud de vibración, el estado de las bolas de rebote y la alimentación desigual.
Los cambios permitieron al cliente mantener la misma máquina y la especificación de malla de 40. La limpieza se redujo a una vez al día, después de la producción, mientras que el intervalo de reemplazo de la malla aumentó a 25–30 días.

Descripción general del proyecto
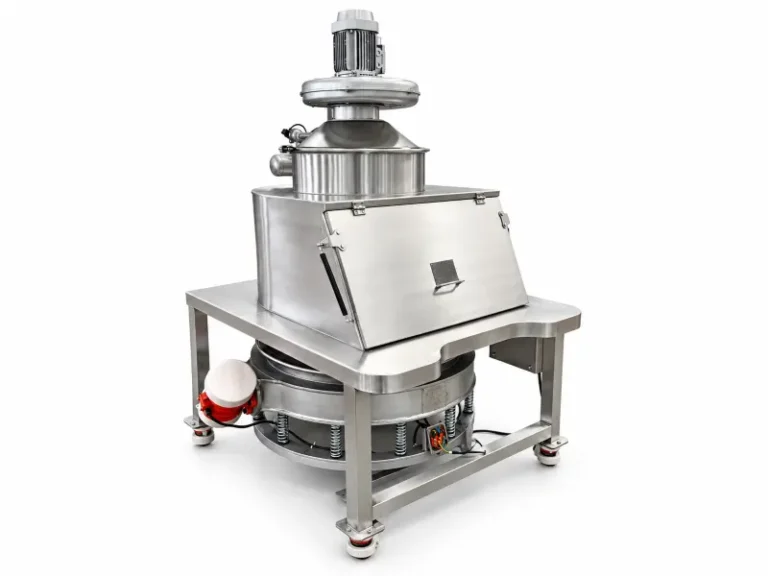
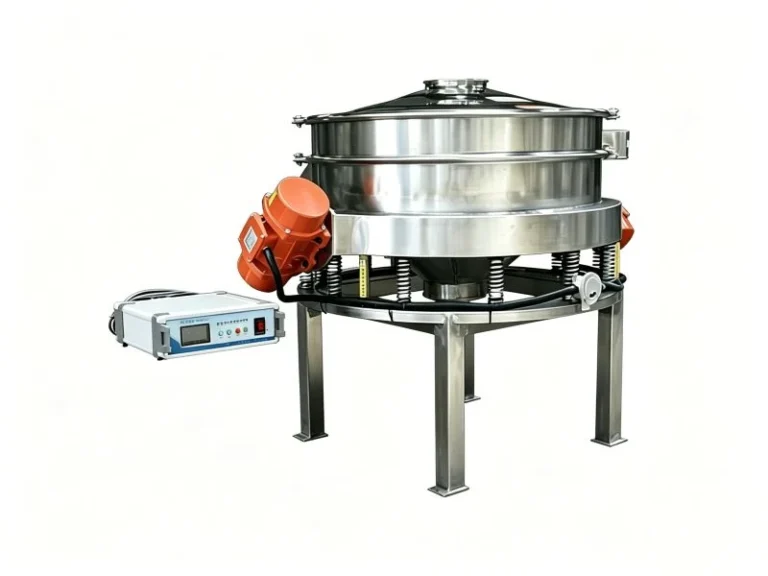
El proyecto se centró en mejorar la operación de un equipo existente máquina tamizadora vibratoria utilizado para el tamizado de cacao en polvo.
| Detalle del Proyecto | Aplicación del Cliente |
|---|---|
| Ubicación | Países Bajos |
| Material | Cacao en polvo |
| Producción de la planta | Aproximadamente 8 toneladas por día |
| Especificación de la malla | Malla 40 |
| Disposición de limpieza de la malla | Bolas de rebote de silicona |
| Método de alimentación original | Carga manual con pala |
| Problemas principales | Paradas frecuentes de limpieza e intervalos cortos de reemplazo de la malla |
La cifra de producción diaria se refiere a la producción de la planta, en lugar de la capacidad nominal del tamiz individual.
Lo que el Cliente Necesitaba
El cliente quería reducir las interrupciones sin cambiar la especificación de malla requerida.
Cada parada de limpieza interrumpía la alimentación y requería que un operador limpiara la malla antes de que pudiera reanudarse la producción. Repetir esto varias veces al día hacía que la etapa de tamizado fuera difícil de gestionar. Reemplazar la malla cada 7–10 días añadía más trabajo de mantenimiento.
Las prioridades eran mantener la malla de 40 mesh, reducir la limpieza durante la producción y extender el tiempo entre reemplazos de malla. Por lo tanto, comenzamos revisando cómo se operaba y mantenía el equipo existente.
Lo que Encontramos Durante las Discusiones
La preocupación inicial era la limpieza frecuente de la malla. Para entender por qué seguía ocurriendo, revisamos los ajustes de la máquina, los componentes de limpieza y el método de alimentación con el cliente.
Baja Amplitud de Vibración
La amplitud de operación era de 2.8 mm, por debajo del ajuste recomendado para esta aplicación particular. El material permanecía en la malla más tiempo del previsto.
Limpiar la malla restauraba la operación temporalmente, pero no abordaba el movimiento subyacente del material a través de la malla. El ajuste de vibración necesitaba revisarse junto con el sistema de limpieza.
Bolas de Rebote Endurecidas
Cuando preguntamos sobre las bolas de rebote, el cliente confirmó que habían estado en servicio durante cinco meses sin reemplazo.
Las bolas de silicona se habían endurecido y ya no golpeaban eficazmente la parte inferior de la malla. Aunque la máquina todavía tenía un sistema de limpieza por bolas, el estado de sus componentes estaba limitando su rendimiento.
Esto se convirtió en una parte importante del diagnóstico. La atención se había centrado en limpiar la malla, mientras que las piezas destinadas a ayudar a mantenerla despejada estaban vencidas para su reemplazo.
Alimentación Manual Desigual
También discutimos cómo entraba el polvo en la máquina. Los operadores lo cargaban manualmente con una pala, por lo que tanto la cantidad añadida como el intervalo entre adiciones variaban.
La malla recibía una carga desigual. Ajustar la vibración y reemplazar las bolas abordaría dos problemas, pero la alimentación también necesitaba volverse más consistente.
Estos hallazgos dieron forma a un plan de tres partes. Para una visión más amplia de problemas operativos similares, consulte nuestra guía sobre causas y prevención de obstrucción de mallas.

Los Cambios Realizados
Ajuste del Ajuste de Vibración
Los pesos excéntricos se ajustaron para aumentar la amplitud de 2.8 mm a 4.0 mm.
El propósito era mejorar el movimiento del material bajo las condiciones de operación del cliente. El ajuste de 4.0 mm aplica a esta instalación; los ajustes en otras máquinas deben seguir el rango permitido por el fabricante y los requisitos de la aplicación.
Reemplazo de las Bolas de Rebote
Todas las bolas de silicona endurecidas fueron reemplazadas.
El cliente también introdujo un programa de reemplazo de tres meses, dando al equipo de mantenimiento un intervalo definido para trabajar. Las verificaciones de endurecimiento, desgaste y acción de limpieza reducida permanecieron como parte del mantenimiento rutinario.
Adición de una Tolva de Alimentación Vibratoria
Se instaló una tolva de alimentación vibratoria para proporcionar un suministro más constante de cacao en polvo a la malla.
Esto abordó las fluctuaciones asociadas con la alimentación manual con pala y dio al tamiz una carga más consistente durante la operación.
Ajustes y Características del Equipo
The existing screening machine remained in service. The work involved adjusting its vibration setting, renewing the cleaning components and adding controlled feeding.
| Artículo | Before | After |
|---|---|---|
| Screening machine | Existing unit | Same unit retained |
| Especificación de la malla | Malla 40 | Malla 40 |
| Vibration amplitude | 2.8 mm | 4.0 mm |
| Bolas de rebote de silicona | Hardened after five months of use | All replaced |
| Ball replacement schedule | No replacement during the previous five months | Every three months |
| Alimentación | Manual shovel loading | Vibratory feed hopper |
| Feed consistency | Variable | Steadier feed |
The configuration allowed several practical changes without replacing the main machine. The adjustable eccentric weights provided a way to tune the vibration, the replaceable bouncing balls restored the cleaning action, and the added hopper improved feed consistency.
Keeping the original 40-mesh specification was also important: the customer did not move to a coarser screen to reduce cleaning interruptions.
Customer Feedback and Results
Following the changes, the customer reported that screen cleaning could be left until the end of production. The previous routine of stopping three or four times during the day was no longer needed.
The mesh replacement interval also increased from 7–10 days to 25–30 days.
| Operating Measure | Before | After |
|---|---|---|
| Cleaning frequency | 3–4 times per day | Once per day |
| Cleaning schedule | Interruptions during production | After production |
| Mesh replacement interval | 7–10 days | 25–30 days |
| Especificación de la malla | Malla 40 | Malla 40 |
| Screening machine | Original machine | Same machine |
For the customer, the clearest improvement was a more predictable working day. Operators no longer had to interrupt production repeatedly to clean the screen, and mesh replacement became less frequent.
These were the reported results of the combined changes. The case does not isolate the contribution of each adjustment, but it shows why machine settings, cleaning components and feeding conditions were all worth checking.
Discuss Your Cocoa Powder Sieving Application
If frequent cleaning is interrupting your cocoa powder sieving process, contacte con nuestro equipo.
Send us your screen mesh size, required throughput, feeding method and a short video of the machine in operation. Details of cleaning frequency and recent maintenance will also help us understand the problem and discuss suitable adjustments for your production line.