Tamizado de esmalte cerámico: Cómo elegir el tamaño de malla y el equipo
El tamizado de esmalte cerámico elimina las partículas gruesas no deseadas, los grumos duros y la materia extraña de la suspensión de esmalte antes de la aplicación. Comience por lo que debe pasar y lo que debe retenerse. Luego, ajuste la abertura de la malla, las propiedades de la suspensión, el sistema de limpieza y la producción sostenida a sus requisitos de producción.
Una malla más fina no es automáticamente una mejor opción. Una malla de 400 puede adaptarse a una especificación particular de esmalte de cara, pero no es un requisito universal. La selección debe proteger los ingredientes útiles mientras limita las paradas de limpieza y mantiene una producción tamizada aceptable.
Esta guía se centra en la suspensión de esmalte cerámico. Para consideraciones más amplias sobre el procesamiento de líquidos, consulte nuestra guía sobre tamizado húmedo y filtración de líquidos.

¿Qué tamaño de malla debe usar para el tamizado de esmalte cerámico?
Elija la abertura de acuerdo con las partículas no deseadas y los ingredientes que deben permanecer en el esmalte. Confirme tanto la suspensión tamizada como el material retenido antes de aprobar una especificación de malla.
Defina qué debe pasar y qué debe eliminarse
Los depósitos duros secos, las fibras extrañas y las partículas gruesas no deseadas son diferentes de los pigmentos útiles, las partículas de frita u otros componentes de la formulación. Inspeccione el residuo de la malla en lugar de asumir que todo lo retenido es desperdicio.
Los aglomerados blandos pueden dispersarse durante el tamizado, pero la malla no debe tratarse como un molino. Los grumos duros persistentes necesitan una evaluación separada. Si una malla más fina retiene ingredientes útiles, verifique si el cambio afecta la aplicación del esmalte, el color o el acabado cocido.
El objetivo es eliminar el material no deseado mientras se preserva la formulación prevista.
Confirme las aberturas de malla en micrones
El número de malla por sí solo no describe completamente una abertura: el diámetro del alambre y la norma de malla también importan. Especifique la abertura en micrones junto con la designación de malla.
Si su especificación de proceso proporciona un rango de tamaño de partícula como 15–45 μm, primero establezca qué describe. Una distribución de tamaño de partícula, un tamaño máximo de partícula permisible y una abertura de malla son requisitos diferentes. No convierta automáticamente ese rango en una especificación de malla.
El cálculo aproximado:
Número de malla × abertura (μm) ≈ 15,000
se usa a veces para una estimación inicial. Da 37.5 μm a 400 mallas, pero no es una norma de malla ni un criterio de aceptación. Confirme la abertura real y el diámetro del alambre del proveedor antes de ordenar.
¿Cuándo debe evaluar mallas de 400 o más finas?
Evalúe aberturas finas cuando la especificación del esmalte requiera la eliminación de partículas sobredimensionadas más pequeñas. Compare:
- La composición y cantidad del material retenido.
- La calidad del producto tamizado.
- El flujo sostenido durante toda la corrida.
- Los intervalos de limpieza y el tiempo de limpieza.
- Los ingredientes útiles perdidos con el material rechazado.
Una corrida corta a través de una malla limpia no establece la capacidad de producción. Ni 400 ni 500 mallas por sí solas determinan el sistema de limpieza requerido.

¿Cómo puede reducir la obstrucción en el tamizado de suspensión de esmalte?
Identifique la restricción antes de cambiar el equipo. La acumulación en la malla, la alimentación inestable y la descarga restringida pueden reducir la producción, pero requieren correcciones diferentes.
Identifique la acumulación, el cegamiento y las restricciones de flujo
Los depósitos pegajosos y las partículas retenidas pueden reducir progresivamente el área de tamizado abierta. La alimentación desigual puede concentrar la carga en una parte de la malla, mientras que los residuos de esmalte secos pueden volverse difíciles de eliminar.
Si la suspensión se acumula mientras la malla está limpia, inspeccione la salida, las tuberías posteriores y la velocidad de alimentación antes de tratar el problema como cegamiento de la malla.
Verificar la ubicación de la restricción ayuda a evitar cambios innecesarios en el tamaño de malla o en los ajustes de vibración.
Compare la vibración estándar y de alta frecuencia
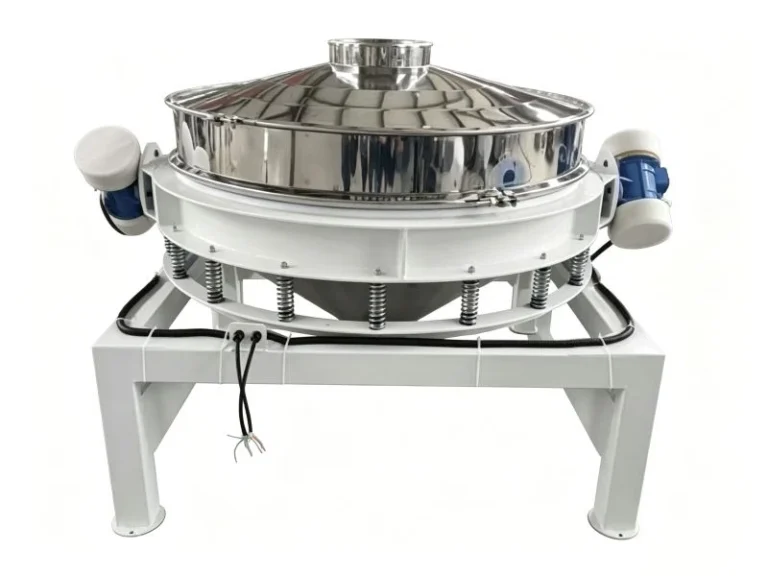
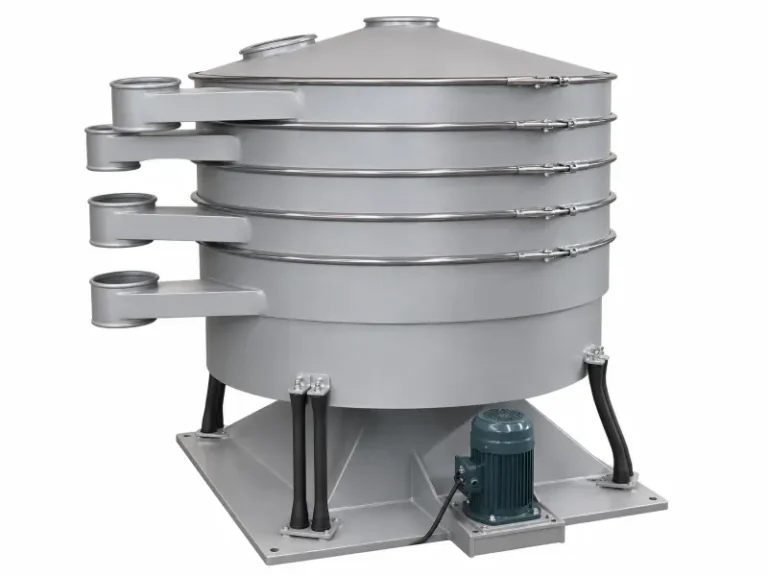
A criba vibratoria rotatoria se puede evaluar para la suspensión de esmalte que pasa de manera constante a la abertura requerida. Para tareas de tamizado húmedo más exigentes, compare una criba vibratoria de alta frecuencia bajo las mismas condiciones de alimentación.
Las configuraciones pueden describirse como aproximadamente 500 r/min o 000 r/min. Estas son velocidades de rotación. Con un ciclo de excitación por revolución, corresponden a aproximadamente 25 Hz y 50 Hz respectivamente. La vibración mecánica y la vibración ultrasónica de la malla son parámetros separados.
La frecuencia por sí sola no determina el rendimiento. La amplitud, el soporte de la malla, la carga de la suspensión y la construcción de la máquina deben funcionar juntos. Haga que el fabricante ajuste la configuración en lugar de aumentar la velocidad de una máquina existente sin una revisión de ingeniería.
Evalúe los sistemas de limpieza en condiciones húmedas
Seleccione un sistema de limpieza probando su rendimiento con la suspensión de esmalte real.
| Opción | Qué confirmar con la suspensión de esmalte |
|---|---|
| Vibración convencional | Si el flujo sostenido y la eliminación de residuos siguen siendo aceptables durante toda la corrida. |
| Limpieza con bolas | Aptitud para servicio húmedo, acción de limpieza, soporte de la malla y compatibilidad de los materiales en contacto. |
| Configuración de alta frecuencia | Si los ajustes de vibración seleccionados reducen la acumulación sin afectar la calidad de la separación. |
| Asistencia ultrasónica | Compatibilidad con el servicio húmedo y una mejora medible en el rendimiento o en los intervalos de limpieza. |
Un tamiz vibratorio ultrasónico puede valer la pena evaluarla cuando la adhesión persistente limita el rendimiento.
No es automáticamente necesaria por encima de malla 500, y la limpieza con bolas no es automáticamente suficiente por debajo de malla 400. Confirme la configuración para servicio húmedo y compare el rendimiento utilizando las mismas condiciones de suspensión, abertura y alimentación.
Controle las condiciones de alimentación sin modificar el esmalte innecesariamente
Mantenga una alimentación constante y registre la temperatura, el contenido de sólidos y la viscosidad de la suspensión utilizando un método de medición uniforme. Cualquier cambio en el contenido de agua o en la dosis de dispersante debe mantenerse dentro de la formulación aprobada del esmalte.
Las cifras de concentración, como 30%–40% solo son significativas cuando se indica su base, por ejemplo, sólidos en masa o en volumen. No utilice el 40 % como umbral universal de obstrucción ni diluya todos los esmaltes hasta ese valor.
Establezca mediante pruebas un rango operativo para la formulación y luego controle las variaciones entre lotes.
¿Qué materiales de malla y diseño de máquina son adecuados para su esmalte?
Elija los materiales en contacto y la construcción según la composición química del esmalte, las condiciones de desgaste, el procedimiento de limpieza y los límites de contaminación.
Elija los materiales en contacto según la formulación real
El acero inoxidable 304 es una opción común de partida. Considere el 316L cuando la composición química lo justifique, pero ningún grado es adecuado para todas las aplicaciones corrosivas.
Evalúe individualmente las formulaciones que contienen fluoruros, son muy ácidas o muy alcalinas, teniendo en cuenta la temperatura de funcionamiento y los productos químicos de limpieza. Compruebe conjuntamente la malla, el marco, las juntas y las demás piezas en contacto.
Los medios cerámicos o poliméricos especializados requieren una confirmación por separado de la disponibilidad de aberturas, la resistencia, los límites de temperatura y la compatibilidad con la máquina. No dé por hecho que un material resistente a la abrasión es adecuado para una aplicación con malla tejida fina.
Para una comparación más amplia de materiales, consulte Malla de acero inoxidable 304 frente a 316.
Adapte el motor, el bastidor del tamiz y el sistema de sellado
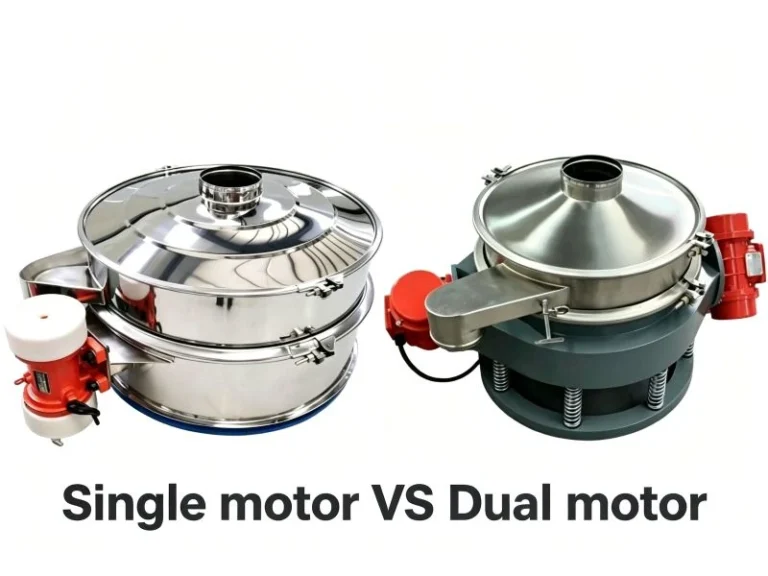
La potencia del motor debe ser adecuada para el conjunto vibratorio y la carga de funcionamiento. Una mayor potencia por sí sola no garantiza un mejor tamizado. Incluya en la evaluación la tensión de la malla, el soporte, los ajustes de vibración y el estado estructural.
Para trabajar con suspensión de esmalte, compruebe que la máquina disponga de:
- Juntas compatibles con líquidos y un asentamiento seguro de la malla.
- Una distribución adecuada de la alimentación por toda el área de tamizado.
- Capacidad de descarga suficiente para la suspensión y los sólidos retenidos.
- Acceso para el drenaje, la limpieza y la inspección de la malla.
- Un bastidor y un sistema de soporte adaptados a la carga de funcionamiento.
Una base de soporte de acero al carbono es distinta de un bastidor del tamiz en contacto con el producto; especifique por separado los materiales en contacto. Una construcción cerrada no determina por sí sola la presión nominal de una instalación alimentada por bomba.
Distinga las pruebas de laboratorio de los requisitos de producción
Las pruebas de laboratorio y la producción continua comparten el mismo objetivo de separación, pero sus prioridades operativas son distintas.
| Aplicación | Prioridades de selección |
|---|---|
| Pruebas de laboratorio o de formulación | Separación reproducible, inspección de residuos, retención de ingredientes y limpieza entre muestras. |
| Producción continua | Caudal aceptado sostenido, manejo de picos de alimentación, tiempo de parada para limpieza, drenaje y acceso para cambiar la malla. |
Una prueba satisfactoria con una muestra pequeña ayuda a identificar una abertura adecuada, pero no demuestra la capacidad de una línea continua. Las pruebas de producción deben durar lo suficiente para revelar la acumulación gradual.
¿Cómo se dimensiona un tamiz para esmalte para lograr una capacidad de procesamiento efectiva?
Dimensione la máquina en función de la producción aceptada durante el período de producción, incluidas las interrupciones para limpieza. No utilice la capacidad para polvo seco o agua limpia como sustituto del rendimiento con suspensión de esmalte.
Mida la producción aceptada durante el período de producción
Utilice el siguiente cálculo:
Caudal medio efectivo = Cantidad de suspensión tamizada aceptada ÷ Tiempo total transcurrido
Incluya la limpieza y otras interrupciones dentro del período medido.
Registre el caudal de líquido en L/h, o indique explícitamente que los kg/h corresponden a la masa de suspensión húmeda. La producción de sólidos secos es una medida distinta. Compruebe tanto la capacidad máxima de alimentación como el caudal medio requerido: una máquina que procesa el volumen horario medio aún puede rebosar durante un aumento breve de la alimentación.
Esmalte para baldosas con malla 400: un ejemplo de funcionamiento documentado
Un caso documentado describe a un fabricante de baldosas rústicas que tamizaba el esmalte superficial con una malla de 400. Los cambios indicados fueron:
| Artículo | Condición indicada |
|---|---|
| Aplicación de tamizado | Filtración del esmalte superficial con malla 400 |
| Configuración original | Tamiz vibratorio rotativo convencional |
| Intervalo de limpieza original | Una parada para limpieza cada 2 horas |
| Configuración modificada | Vibración de alta frecuencia con limpieza ultrasónica de la malla |
| Resultado comunicado | Limpieza reducida a una vez por turno |
Este ejemplo procede del material de referencia proporcionado para esta guía y no ha sido verificado de forma independiente. No se proporcionaron la duración del turno, la duración de la limpieza ni la cantidad de producto aceptado, por lo que las cifras no permiten establecer un aumento porcentual de la capacidad ni garantizar un resultado.
La lección práctica es comparar el tiempo de inactividad por limpieza junto con la calidad de separación. Menos paradas de limpieza pueden aumentar el tiempo disponible para el tamizado, pero sigue siendo necesario medir la cantidad de producto aceptado.
¿Qué debe registrarse en una prueba de tamizado de esmalte?
Una prueba útil debe documentar tanto las condiciones de funcionamiento como los resultados.
| Elemento de la prueba | Qué registrar |
|---|---|
| Especificación de la malla | Designación de la malla, abertura real y superficie efectiva de tamizado |
| Estado de la suspensión | Contenido de sólidos y su base de medición, viscosidad, método de ensayo y temperatura |
| Alimentación | Caudales de alimentación normales y máximos |
| Producto aceptado | Suspensión tamizada que cumple los requisitos acordados |
| Material retenido | Residuos del tamiz y material útil perdido con los rechazos |
| Estabilidad de funcionamiento | Intervalos y duración de la limpieza, y cambios en el caudal |
| Estado del tamiz | Acumulación de material, tensión, desgaste y daños después de la prueba |
Utilice estos resultados para seleccionar la superficie y la configuración del tamiz. Nuestra guía sobre pruebas industriales de tamizado explica cómo evaluar conjuntamente la capacidad de procesamiento, el rendimiento y la calidad de separación.
Mantenimiento de tamices para esmalte cerámico y preguntas frecuentes
¿Con qué frecuencia debe reemplazarse un tamiz para esmalte?
Sustitúyalo según su estado y rendimiento, en lugar de seguir un calendario fijo. El intervalo de 1–3 meses mencionado en el material de referencia proporcionado es una referencia de planificación no verificada, no un estándar establecido de vida útil.
La abrasión, la construcción de la malla, la tensión, la carga y las prácticas de limpieza afectan al intervalo. Mantenga registros por formulación de esmalte para poder identificar cambios en el desgaste o la acumulación de material.
Una caída de la capacidad de procesamiento del 20 % o más en condiciones comparables puede utilizarse como criterio para iniciar una investigación. Inspeccione los depósitos, la tensión, el desgaste y los desgarros antes de decidir si es necesario limpiar, ajustar o reemplazar la malla.
¿Cómo se deben limpiar los tamices entre distintos colores de esmalte?
Elimine los residuos antes de que se endurezcan, utilizando un método de limpieza compatible con la formulación y el equipo.
Utilice un cepillo suave autorizado cuando sea adecuado y evite raspar la malla fina con herramientas metálicas. Inspeccione las juntas, abrazaderas, salidas y uniones del marco para detectar restos de color, ya que limpiar solo la malla puede dejar material en otras partes de la máquina.
Drene y seque los componentes según lo exija el procedimiento de limpieza antes de almacenarlos.
¿Un menor rendimiento siempre significa que el tamiz está dañado?
No. Los cambios en la viscosidad, la temperatura, el caudal de alimentación, la acumulación de material o las condiciones de descarga pueden reducir el flujo.
Los registros de peso o caudal ayudan a detectar cambios, pero no permiten diagnosticar una malla desgarrada. Inspeccione directamente la malla y las juntas; un tamiz dañado puede dejar pasar partículas de mayor tamaño sin reducir el rendimiento.
¿Puede un tamizado más fino eliminar todos los defectos del esmalte?
No. El tamizado controla las partículas no deseadas y parte de la materia extraña. Los poros, las variaciones de color y otros defectos superficiales también pueden estar relacionados con la formulación, la aplicación y las condiciones de cocción.
Confirme la causa antes de exigir una malla más fina. Una malla innecesariamente fina puede aumentar las necesidades de limpieza o eliminar ingredientes útiles sin resolver el defecto original.
¿Necesita una configuración de tamizado de esmalte cerámico para su línea de producción?
Envíe a Yuanjing el tipo de esmalte, la abertura deseada, el contenido de sólidos, la viscosidad a la temperatura de operación, la producción requerida y el problema de tamizado actual. Incluya la malla existente y el intervalo de limpieza, si dispone de esos datos, para que se puedan revisar la configuración y los requisitos de prueba.
Contact Yuanjing about your glaze screening requirements.
Preguntas frecuentes
1. What mesh size should I use for ceramic glaze sieving?
The right mesh size depends on the unwanted particles you need to remove and the useful ingredients that must remain in the glaze. A 400-mesh screen may suit certain fine face-glaze applications, but it is not a universal requirement. Confirm the actual opening in microns, then evaluate screen residue, screened-glaze quality and sustained throughput.
2. Which vibrating screen is suitable for ceramic glaze slurry?
A rotary vibrating screen can be evaluated for glaze slurry that flows consistently through the required mesh. A high-frequency vibrating screen may be suitable when fine wet screening limits output. If persistent mesh adhesion causes frequent cleaning stops, consider ultrasonic assistance after confirming wet-service compatibility. Select the configuration through trials using your actual glaze.
3. How can I prevent a ceramic glaze sieve from clogging?
First identify whether reduced flow comes from mesh buildup, uneven feeding or a restricted outlet. Keep feed conditions stable, remove deposits before they harden and check screen tension. Persistent blinding may justify testing a suitable cleaning system or different vibration settings. Avoid changing glaze concentration without checking the approved formulation.
4. How do I determine the required capacity for glaze slurry screening?
Specify normal and peak feed rates, target screen opening, solids content and viscosity at operating temperature. Measure accepted screened slurry over the full operating period, including cleaning stops. This effective throughput is more useful for sizing than an initial clean-screen flow rate. Confirm capacity in L/h or clearly identified wet-slurry kg/h.
5. Should I choose 304 or 316L stainless steel for a ceramic glaze sieve?
304 stainless steel is a common starting option, while 316L may be considered where the formulation requires additional corrosion resistance. Selection depends on chemical composition, temperature and cleaning agents—not the glaze name alone. Check the mesh, frame and seals together, and assess particularly aggressive formulations individually.
6. When should I clean or replace a ceramic glaze screen?
Clean the screen when deposits restrict flow and during color changes, before residues harden. Replace it if inspection reveals tears, worn openings or damage that compromises separation. A throughput decline under comparable conditions should trigger checks for buildup, tension and upstream changes. Follow condition-based maintenance rather than relying on a fixed replacement interval.