Quand avez-vous besoin d'un tamis vibrant à ultrasons pour les poudres fines ?
Introduction
Les poudres fines peuvent être difficiles à tamiser, surtout lorsqu'on utilise une maille fine. Des problèmes tels que le colmatage de la maille, l'accumulation de charges statiques, un faible débit et un nettoyage fréquent de la toile peuvent affecter les performances de tamisage des poudres fines.
Mais cela signifie-t-il que vous avez besoin d'un tamis vibrant ultrasonique pour la poudre fine ? Pas toujours. Le bon choix dépend du matériau, de la taille de la maille, des performances de tamisage et des exigences de production.
Ce guide explique quand un tamis vibrant conventionnel suffit et quand le tamisage ultrasonique peut être un meilleur choix pour le tamisage des poudres fines.
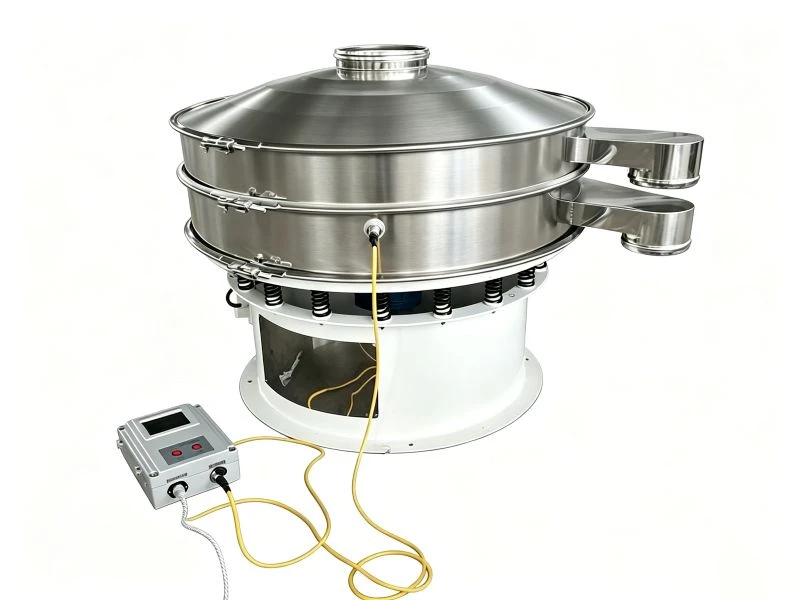
La poudre fine ne nécessite pas toujours un tamisage ultrasonique
Un tamis vibrant conventionnel peut gérer de nombreuses applications de tamisage de poudres fines lorsque le matériau s'écoule librement et que la toile de tamis reste dégagée.
Si le débit requis est atteint et que la toile ne se colmate pas ou ne nécessite pas de nettoyage fréquent, un tamis vibrant ultrasonique peut ne pas être nécessaire.
Le tamisage ultrasonique devient plus utile lorsque la poudre fine provoque un colmatage répété de la maille, une accumulation de charges statiques, un faible débit ou d'autres problèmes de tamisage des poudres fines.
Signes indiquant que votre poudre peut nécessiter un tamisage ultrasonique
La technologie assistée par ultrasons peut être nécessaire pour le tamisage des poudres fines lorsque les tamis vibrants conventionnels ne parviennent pas à maintenir des performances stables.
Tamisage à maille fine
Lorsqu'on utilise des toiles à maille fine, en particulier 200 mesh ou plus fin, il devient souvent plus difficile pour la poudre de traverser la maille. Si le débit diminue à mesure que le nombre de mailles augmente, l'introduction d'un système de tamisage ultrasonique peut aider à améliorer le passage des particules.
Colmatage de la maille
Les particules fines ont tendance à obstruer les ouvertures de la maille. Un système de nettoyage de maille par ultrasons aide à maintenir le matériau en mouvement sur la toile et peut augmenter le taux de passage au tamisage.
Adhérence induite par l'électricité statique
Les poudres fines sèches génèrent facilement de l'électricité statique et adhèrent à la toile de tamis. Cela réduit non seulement l'efficacité du tamisage des poudres fines, mais provoque également une accumulation accrue de matériau sur la toile.
L'installation d'un tamis vibrant ultrasonique est fortement recommandée pour les matériaux à forte charge statique, à forte densité ou à propriétés d'adsorption élevées afin de prévenir un colmatage immédiat de la maille.
Poudres collantes ou agglomérantes
Les poudres fines collantes ou facilement agglomérantes peuvent réduire les taux de tamisage et obstruer la maille. Les poudres ultrafines dont la teneur en humidité dépasse 3% ont tendance à former un film d'eau qui encrasse la surface de la toile ; le tamisage ultrasonique peut aider à résoudre ce problème.
Faible débit de tamisage
Pour les poudres ultrafines plus fines que 200 mesh, les tamis vibrants ultrasoniques offrent une précision de tamisage supérieure de 10% à 70% et un débit 1 à 10 fois plus élevé par rapport aux tamis vibrants standard.
Nettoyage fréquent de la toile
Si les opérateurs doivent fréquemment arrêter la machine pour nettoyer ou remplacer les toiles colmatées, l'introduction d'une technologie assistée par ultrasons permet un nettoyage automatique de la maille et réduit le besoin d'arrêts fréquents.
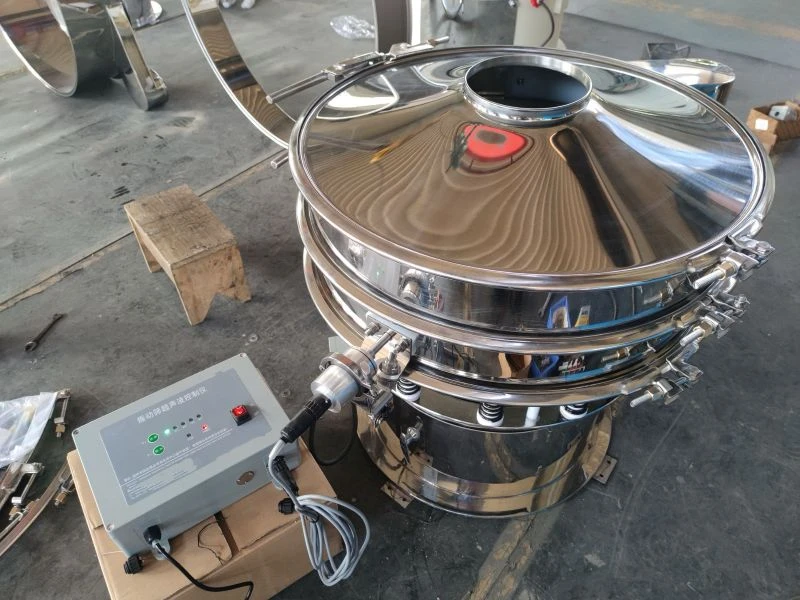

La taille de la maille détermine-t-elle si vous avez besoin d'un tamisage ultrasonique ?
La taille de la maille est un facteur important dans le tamisage des poudres fines, mais elle ne détermine pas si un tamisage ultrasonique est nécessaire.
Autour de 100–200 mesh, de nombreuses poudres à écoulement libre peuvent encore être tamisées efficacement avec un tamis vibrant conventionnel. Si le matériau traverse bien la maille et que la toile ne se colmate pas, le tamisage ultrasonique peut ne pas être nécessaire.
Autour de 300 mesh et plus fin, le tamisage peut devenir plus difficile. Pour une comparaison maille par maille, consultez notre guide sur le tamisage des poudres de 200, 300, 400 et 500 mesh.Les particules fines peuvent avoir une tendance plus élevée à adhérer à la maille, à bloquer les ouvertures ou à réduire le débit de tamisage. Dans ces cas, la vibration ultrasonique peut aider à maintenir un meilleur passage du matériau.
À 500 mesh ou plus fin, le processus de tamisage est généralement plus sensible aux propriétés du matériau et aux conditions d'exploitation. Le tamisage ultrasonique peut être envisagé lorsque la poudre fine provoque un colmatage fréquent de la maille, une accumulation de charges statiques, un faible débit ou un nettoyage répété de la toile.
Le point clé est que la taille de la maille doit être considérée conjointement avec les caractéristiques de la poudre et les exigences de production. Une poudre de 300 mesh qui s'écoule librement peut bien se tamiser sur une machine conventionnelle, tandis qu'une poudre plus grossière avec une forte charge statique ou un fort colmatage de maille peut nécessiter une assistance au tamisage supplémentaire.
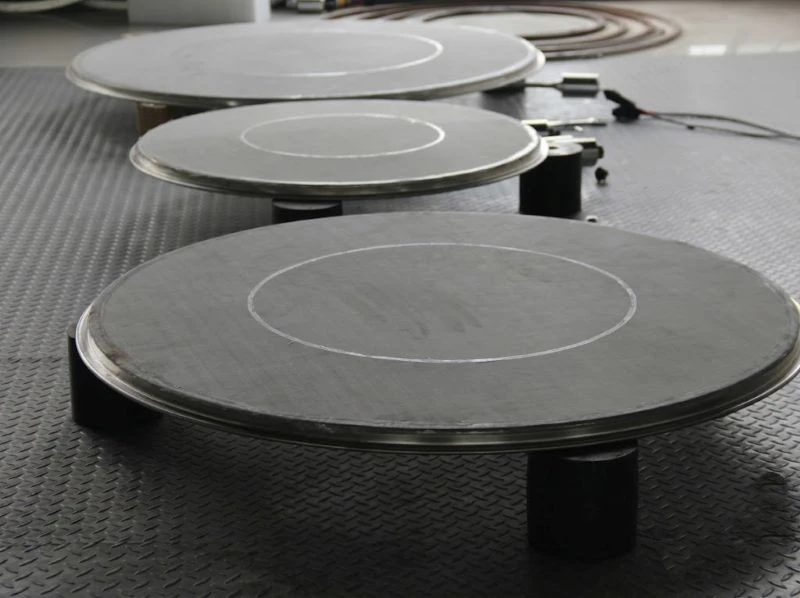

Quand un tamis vibrant conventionnel suffit-il ?
A tamis vibrant conventionnel suffit souvent lorsque la poudre s'écoule bien et que le processus de tamisage reste stable.
Il est approprié lorsque :
- La taille de maille requise peut être utilisée sans colmatage fréquent de la maille.
- La poudre fine traverse la toile au taux requis.
- L'accumulation de charges statiques ne provoque pas d'adhérence sérieuse du matériau.
- La précision de tamisage et le débit requis peuvent être atteints.
- La toile ne nécessite pas de nettoyage fréquent pendant la production.
Par exemple, de nombreuses poudres à écoulement libre—telles que le nickel sphérique, les alliages et autres poudres métalliques—peuvent être tamisées à 100–200 mesh sans assistance ultrasonique, à condition que le taux de production et la qualité de tamisage requis soient atteints. Dans de tels cas, l'installation d'un système ultrasonique peut ne pas nécessairement apporter de bénéfices significatifs.
Ultrasonic screening should be considered when these conditions are no longer met, especially when finer mesh, mesh blinding, static buildup, or low throughput becomes a regular production problem.
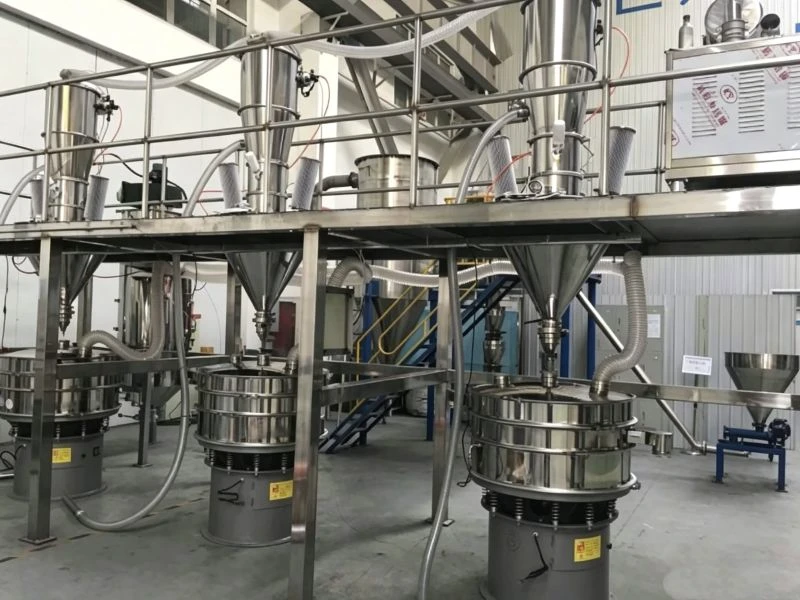

When Is an Ultrasonic Vibrating Screen a Better Choice?
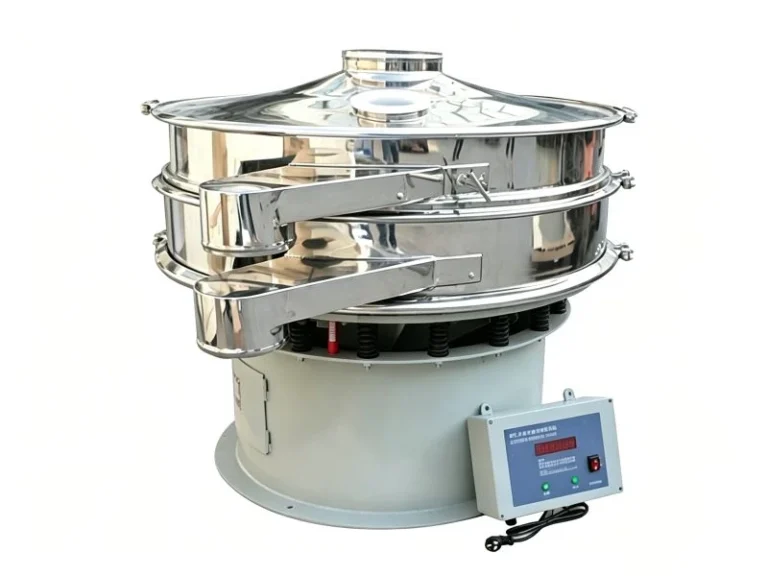
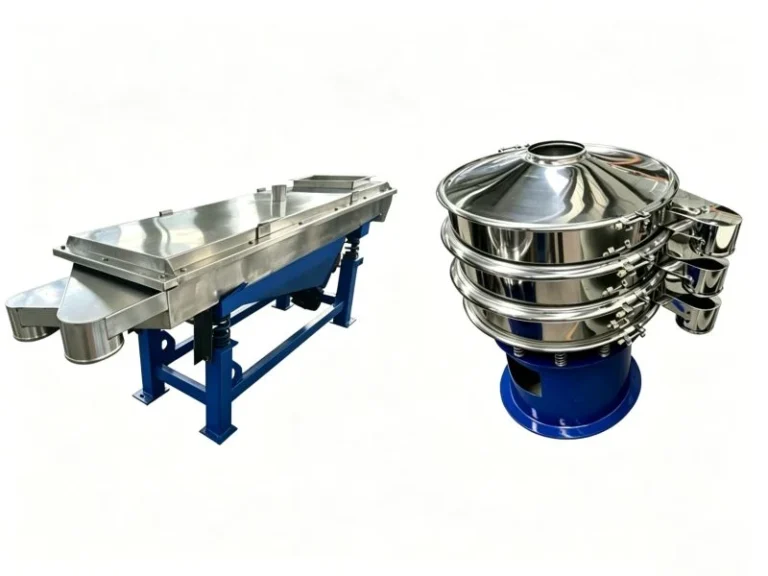
Un tamis vibrant ultrasonique is a better choice when fine powder is difficult to screen with a conventional vibrating screen.
It is worth considering when:
- Fine particle size and high static electricity: Powders with a particle size of ≤50μm exhibit strong adsorption; particles tend to clump together, making screening difficult.
- Prone to agglomeration: As material vibrates on the screen surface, dispersed particles re-aggregate—a phenomenon known as “secondary agglomeration”—trapping acceptable fine powder inside and preventing it from passing through.
- Mesh clogging: Particles become lodged in the apertures, or agglomerated fines block the mesh openings. Increasing the amplitude on traditional vibrating screens often packs the powder even tighter, necessitating machine shutdowns for manual mesh cleaning.
- Material damage: Ultrasonic screening systems utilize high-frequency, low-amplitude vibration that minimizes damage to materials, especially crystals and fibers, thereby preserving their original properties.
- High precision requirements: Screening accuracy exceeds 95%, making it suitable for ultra-fine powders ranging from 200 to 2000 mesh, such as electronic-grade powders and pharmaceutical raw materials.
However, ultrasonic vibration is not a solution for every fine powder screening problem. If poor screening is mainly caused by high moisture, large agglomerates, or unsuitable feeding conditions, these problems should be addressed first.
Ultrasonic vs Conventional: A Simple Decision Guide
| Your Situation | Direction recommandée |
|---|---|
| Free-flowing powder with stable screening | Conventional vibrating screen |
| Fine powder with occasional mesh blockage | Check material and operating conditions |
| Frequent mesh blinding | Consider ultrasonic vibrating screen |
| Static powder sticking to the mesh | Consider ultrasonic screening |
| Throughput drops with finer mesh | Evaluate ultrasonic screening |
| Severe moisture or large agglomerates | Address material condition first |
If the conventional vibrating screen can meet your required capacity and screening result, ultrasonic may not be necessary. If fine powder causes repeated mesh blinding, static buildup, or low throughput, ultrasonic screening is worth considering.
Not Sure Whether You Need Ultrasonic Sieving?
Send us your material type, particle size, required mesh size, capacity, and current fine powder screening problems. If you are experiencing mesh blinding, static buildup, low throughput, or frequent screen cleaning, let us know.
Our team can review your screening requirements and help you determine whether a conventional vibrating screen or an tamis vibrant ultrasonique is more suitable for your application.
FAQ
1. Do I need an ultrasonic vibrating screen for fine powder?
Not always. A conventional vibrating screen may be enough if the powder flows well and does not cause mesh blinding or low throughput. Ultrasonic screening is more suitable for difficult fine powder applications.
2. What mesh size requires an ultrasonic vibrating screen?
There is no fixed mesh size. Many free-flowing powders can be screened at 100–200 mesh with a conventional screen. At 300 mesh and finer, ultrasonic screening may be considered if mesh blinding or low throughput occurs.
3. Can ultrasonic screening prevent mesh blinding?
Ultrasonic vibration can help reduce mesh blinding by improving fine particle movement through the screen mesh, especially with dry fine powders.
4. Is an ultrasonic vibrating screen suitable for static powder?
Yes, it can be suitable for dry fine powders that tend to stick to the mesh because of static electricity. Material and mesh conditions should also be considered.
5. Can ultrasonic screening increase fine powder screening capacity?
It can improve throughput when fine particles have difficulty passing through the mesh or frequent mesh blockage limits production. Actual capacity depends on the material, mesh size, and feed rate.
6. When should I choose ultrasonic sieving over a conventional screen?
Consider ultrasonic sieving when fine powder causes frequent mesh blinding, static buildup, low throughput, or repeated screen cleaning. If a conventional screen already meets your requirements, ultrasonic may not be necessary.