Yaygın Titreşimli Elek Sorun Giderme ve Çözümleri
Giriş
Vibrasyonlu Eleğiniz Neden Verimli Çalışmıyor?
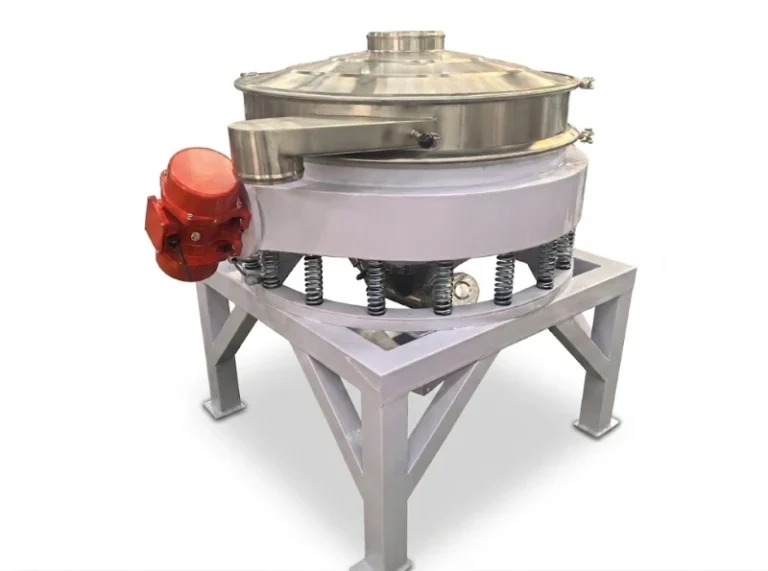
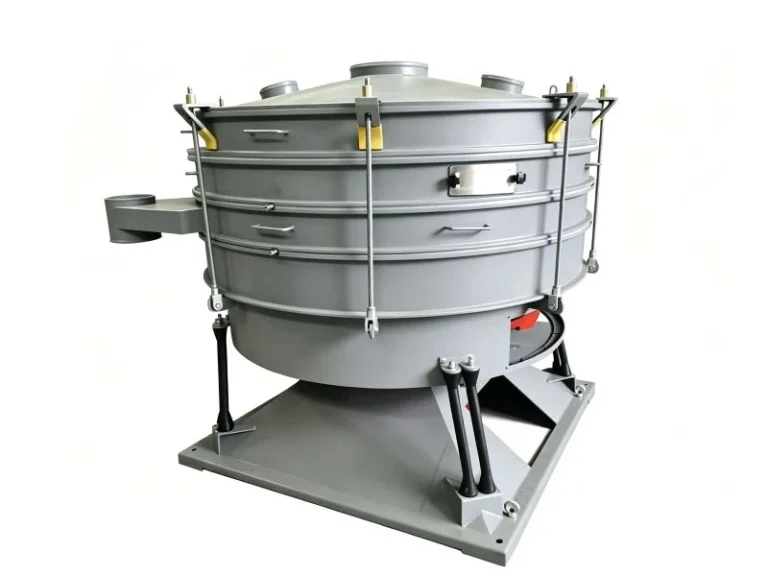
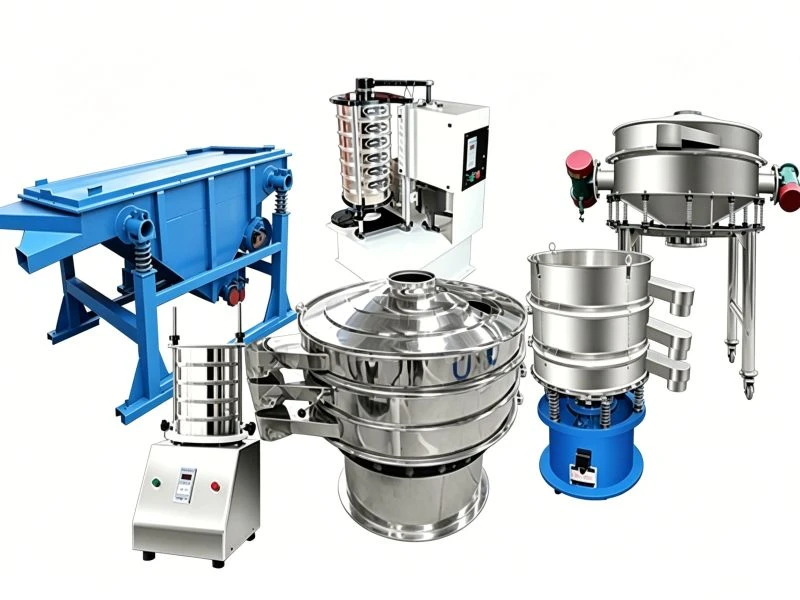
A endüstriyel vibro elek gıda işleme, kimya, ilaç ve madencilik gibi sektörlerde toz ayırma, parçacık sınıflandırma ve yabancı madde giderme için yaygın olarak kullanılır. Doğru ve verimli eleme performansı elde ederek ürün kalitesini artırmaya yardımcı olur.
Ancak, çalışma sırasında düşük eleme verimliliği, anormal titreşim, elek tıkanıklığı ve malzeme sızıntısı gibi sorunlar ortaya çıkabilir; bu da üretkenliğin azalmasına, bakım maliyetlerinin artmasına ve kararsız ayırma sonuçlarına yol açabilir.
Bu kılavuz, yaygın vibrasyonlu elek sorunlarını, olası nedenlerini ve sorunları hızlıca belirlemenize, ekipman performansını iyileştirmenize ve güvenilir çalışmayı sürdürmenize yardımcı olacak pratik çözümleri kapsar.
Yaygın Vibrasyonlu Elek Sorunları ve Sorun Giderme Çözümleri
Eleme performansını birçok faktör etkiler; bunlar arasında besleme özellikleri, ekipmanla ilgili faktörler ve operasyonel faktörler yer alır. Zayıf eleme kalitesinin nedenleri arasında tıkanmış veya ciddi şekilde aşınmış elek açıklıkları, düzensiz besleme, elek üzerinde aşırı kalın malzeme yatağı ve yetersiz elek eğim açısı bulunur.
| Sorun | Olası Neden | Çözüm |
| Düşük eleme verimliliği | Yanlış titreşim ayarı, aşırı yüklenmiş malzeme | Titreşim parametrelerini ve besleme hızını ayarlayın |
| Elek tıkanıklığı | Yapışkan veya ıslak malzemeler | Ultrasonik temizlik kullanın veya malzeme akışını iyileştirin |
| Aşırı titreşim gürültüsü | Gevşek bileşenler veya hasarlı parçalar | Cıvataları, yayları ve titreşim motorunu kontrol edin |
| Malzeme sızıntısı | Hasarlı elek teli veya zayıf sızdırmazlık | Teli değiştirin ve sızdırmazlık sistemini inceleyin |
| Düzensiz malzeme dağılımı | Uygun olmayan besleme | Besleme yöntemini optimize edin |
Vibrasyonlu Elek Düşük Eleme Verimliliğine Sahip: Nedenler ve Çözümler
Elek açıklıklarının tıkanması
Beslemedeki yüksek kil veya nem içeriği, malzemenin elek açıklıklarına yapışmasına ve tıkanmasına neden olabilir. Bu durumda, önce açıklıklar temizlenmeli, ardından püskürtme suyu hacmi ve elek yüzeyi eğim açısında uygun ayarlamalar yapılmalıdır. Nem, ince parçacıklar, statik elektrik, elek seçimi ve çalışma koşulları hakkında daha ayrıntılı bir açıklama için rehberimize bakın: titreşimli elek tıkanma nedenleri ve önlenmesi.
Yetersiz elek eğim açısı
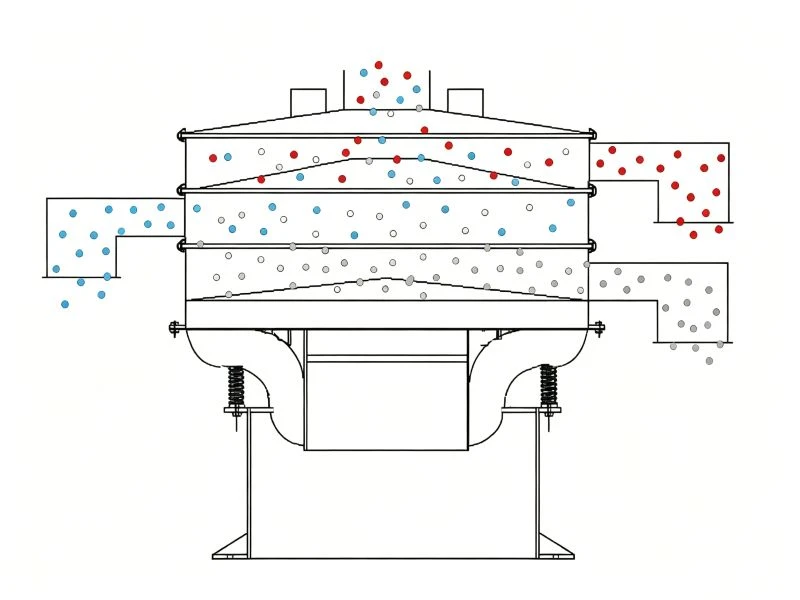
İçin dairesel titreşimli elekler, zayıf eleme performansı en yaygın olarak yetersiz eğim açısından kaynaklanır; arka destek montajını yükseltmek bunu düzeltebilir. Pratikte 20° eğim açısı idealdir ve tipik aralık 16° ila 20°'dir. Açı 16°'nin altına düşerse, elek boyunca malzeme akışı engellenebilir veya malzeme ileri hareket etmek yerine yukarı doğru yuvarlanabilir.
Düzensiz besleme
Besleme oluğu çok darsa, malzeme tüm elek yüzeyine eşit şekilde dağıtılamaz; bu da elek alanının verimsiz kullanılmasına ve eleme performansının bozulmasına neden olur. Besleme oluğunun genişliği, eşit besleme sağlamak için ayarlanmalıdır.
Aşırı malzeme yatağı kalınlığı
Elek üzerindeki aşırı kalın malzeme tabakası, artan besleme hızlarından, tıkanmış açıklıklardan veya yetersiz elek eğim açısından kaynaklanabilir. Özel duruma göre ayarlamalar yapılmalıdır.
Elek açıklıklarının ciddi aşınması
Elek telinin uzun süreli kullanımı, açıklıkların ciddi şekilde aşınmasına yol açarak eleme verimliliğini önemli ölçüde bozar. Aşınmış açıklıklar onarılmalıdır; aşınma ciddiyse, vibro elek teli değiştirilmesi düşünülmelidir.
Uygun olmayan titreşim genliği
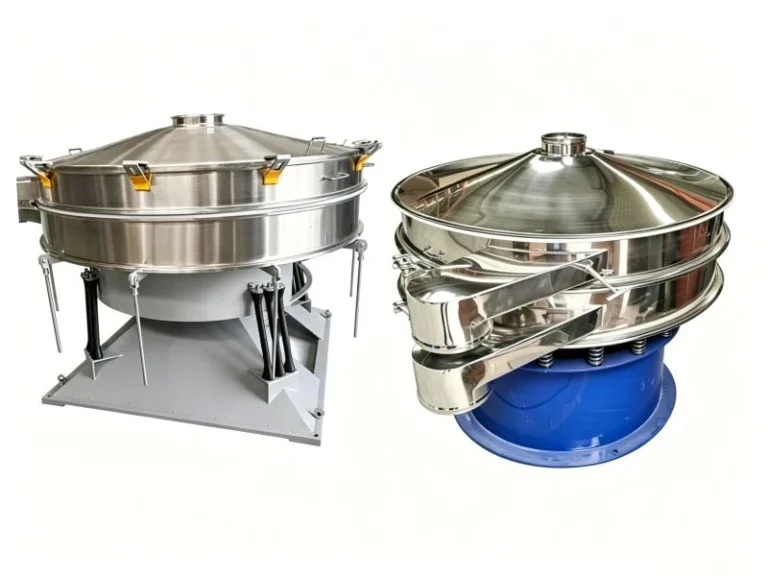
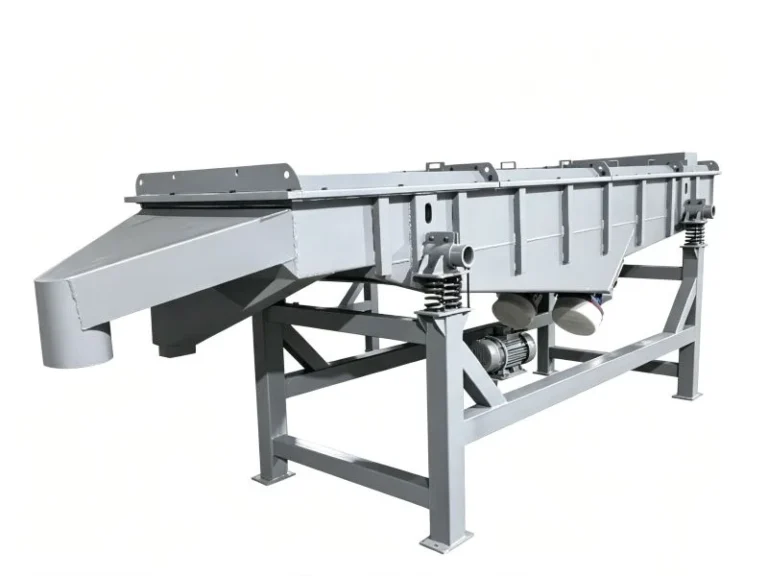
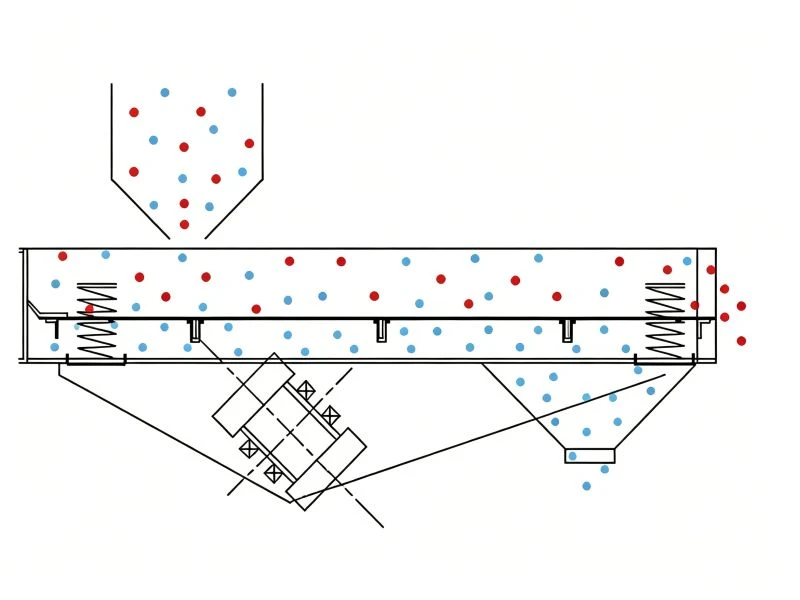
İçin doğrusal titreşimli elekler ve yüksek frekanslı titreşimli elekler, zayıf eleme kalitesi eksantrik blokların hareket yönüyle ilişkili olabilir. Bu elekler, herhangi bir anda yataya sabit bir açıyla etki eden tek bir uyarıcı kuvvet oluşturmak (kendinden senkronizasyon) için zıt yönlerde dönen eşit kütleli iki eksantrik blok seti gerektirir ve böylece elek kutusunu ileri-geri doğrusal harekete yönlendirir. Bloklar faz dışıysa, uyarıcı kuvvetin yönü amaçlanan titreşim yönüyle hizalanmaz ve verimli elemeyi engeller.
Arızaları Önlemek İçin Vibrasyonlu Elek Bakım İpuçları
Rutin temizlik, yağlama, muayene ve operasyonun standartlaştırılması, arızalardan kaynaklanan duruş süresini önemli ölçüde azaltabilir, ekipman hizmet ömrünü uzatabilir, üretim ve bakım maliyetlerini etkili şekilde düşürebilir ve üretim hattının verimli ve istikrarlı çalışmasını sağlayabilir.
Günlük Kontroller (Her Gün Gerekli)
Cıvataları Kontrol Edin
Makine gövdesinin sabitleme cıvatalarını günlük olarak kontrol edin; uzun süreli titreşimin neden olabileceği gevşemeyi önleyin; bu durum dengesiz titreşime, anormal gürültüye ve hatta yapısal çatlamaya yol açabilir. Yeni bir makinenin ilk çalışma döneminde bu cıvataların yeniden kontrol edilmesine özellikle dikkat edilmelidir.
Motoru ve Elektrik Devrelerini Kontrol Edin
Motorun çalışma sesini dinleyin ve normal sıcaklık artışını izleyin. Rulman sıcaklığı ortam sıcaklığını 40°C'den fazla aşmamalıdır. Ayrıca, güç kablolarını aşınma açısından kontrol edin, tek faz kaybı (bir fazın kaybı) riski olmadığından emin olun ve motor yanması riskini ortadan kaldırın.
Elek Örgüsünü Temizleyin
Her duruştan sonra elek yüzeyindeki kalıntı malzemeyi temizleyin; birikme, topaklanma ve örgü tıkanmasını önleyin. Elek gerginliğini kontrol edin; herhangi bir hasar veya gevşeklik tespit edilirse derhal değiştirin.
Periyodik Bakım (Planlı Servis)
Zamanında Yağlama
Rulmanların düzgün çalışmasını sağlamak ve mekanik aşınmayı en aza indirmek için titreşim motorundaki lityum bazlı gresi her iki haftada bir takviye edin.
Düzenli Genel Bakım
Her 3 ayda bir küçük bakım, her 6–12 ayda bir kapsamlı genel bakım önerilir. Toplam 1.500 saatlik çalışmadan sonra, öncelikle rulmanları ve yağ keçelerini kontrol edin; önemli aşınma bulunursa derhal değiştirin.
Uzun Süreli Duruştan Sonra Yeniden Kontrol
Uzun bir hareketsizlik döneminden sonra ekipmanı yeniden çalıştırmadan önce, bir megohmmetre kullanarak yalıtım direncini ölçün. Elektrik kaçağını ve motor yanmasını önlemek için çalıştırmadan önce okuma 0,5 MΩ'u aşmalıdır.
Standart Çalıştırma Prosedürleri
Çalıştırmadan önce titreşim kararlılığını gözlemlemek ve anormal sesleri kontrol etmek için yüksüz bir test çalıştırması yapın; malzemeyi sabit bir hızda beslemeden önce motor dönüş yönünün doğru olduğunu onaylayın.
Bir seferde büyük miktarda malzeme dökmekten kaçının; aşırı ağırlık nedeniyle yerel yığılma ve örgü aşırı yüklenmesini önlemek için malzemenin elek yüzeyine eşit şekilde yayıldığından emin olun.
Çalışma sırasında anormal gürültü, hızlı sıcaklık artışı veya azalan eleme verimliliği tespit edilirse, inceleme için makineyi derhal durdurun; bir arıza mevcutken çalıştırmaya devam etmeyin.
Titreşimli Elek Performansı Nasıl İyileştirilir?
İstikrarlı bir titreşimli elek çalışması doğru kuruluma, uygun elek seçimine ve düzenli bakıma bağlıdır. Doğru optimizasyon eleme doğruluğunu artırabilir, kapasiteyi yükseltebilir ve duruş süresini azaltabilir.
Doğru Elek Örgüsünü Seçin
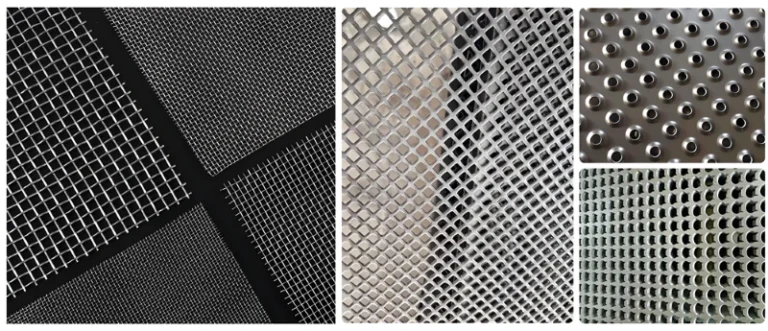
Doğru örgü boyutu ayırma verimliliğini artırmaya yardımcı olur ve titreşimli eleğin düzgün eleme yapmaması sorunlarını önler. Eleği parçacık boyutuna, malzeme özelliklerine ve işleme gereksinimlerine göre seçin.
Besleme Hızını Kontrol Edin
Aşırı besleme malzeme birikmesine neden olabilir ve titreşimli elek eleme verimliliğini düşürebilir. Düzgün malzeme akışı sağlamak için tek tip bir besleme hızı koruyun.
Titreşim Ayarlarını Kontrol Edin
Yanlış titreşim kuvveti zayıf ayrılmaya veya dengesiz çalışmaya yol açabilir. Titreşim motorunu düzenli olarak kontrol edin ve gerektiğinde parametreleri ayarlayın.
Düzenli Bakım
Elek örgüsü, sızdırmazlık parçaları, kelepçeler ve motorların rutin kontrolleri, yaygın titreşimli elek sorun giderme problemlerini önlemeye ve ekipman ömrünü uzatmaya yardımcı olur.
Video
Titreşimli Eleğinizi Ne Zaman Değiştirmeli veya Yükseltmelisiniz?
Ekipmanda sık elek hasarı, düşük eleme kapasitesi, dengesiz ayırma sonuçları veya artan bakım maliyetleri olduğunda titreşimli eleğinizi değiştirmek veya yükseltmek gerekli olabilir. Azalan verimlilik, malzeme sızıntısı ve sık elek tıkanması gibi yaygın titreşimli elek sorunları üretim performansını etkileyebilir. Uygun bir titreşimli elek çözümüne yükseltme yapmak, titreşimli elek eleme verimliliğini artırmaya, duruş süresini azaltmaya ve daha güvenilir parçacık ayrımı elde etmeye yardımcı olur.
Sonuç
Doğru sorun giderme, duruş süresini azaltmaya, elek hizmet ömrünü uzatmaya ve istikrarlı ayırma performansını korumaya yardımcı olur. Düzenli kontrol, doğru titreşim ayarı ve uygun elek seçimi güvenilir çalışma için gereklidir. Titreşimli eleğin verimli çalışmaması, elek tıkanması veya dengesiz eleme sonuçları gibi sorunlarla karşılaşıyorsanız, doğru titreşimli elek çözümünü seçmek üretim verimliliğini artırabilir ve bakım maliyetlerini düşürebilir. Malzemenize ve işleme gereksinimlerinize göre özelleştirilmiş bir eleme çözümü için bizimle iletişime geçin.