Tamisage de la glaçure céramique : comment choisir la taille de maille et l'équipement
Le tamisage de la glaçure céramique élimine les particules grossières indésirables, les grumeaux durs et les corps étrangers de la barbotine de glaçure avant l'application. Commencez par ce qui doit passer et ce qui doit être retenu. Ensuite, adaptez l'ouverture du tamis, les propriétés de la barbotine, le système de nettoyage et le débit soutenu à vos exigences de production.
Un tamis plus fin n'est pas automatiquement un meilleur choix. Un tamis de 400 mailles peut convenir à une spécification particulière de glaçure de surface, mais ce n'est pas une exigence universelle. La sélection doit protéger les ingrédients utiles tout en limitant les arrêts de nettoyage et en maintenant un débit tamisé acceptable.
Ce guide se concentre sur la barbotine de glaçure céramique. Pour des considérations plus larges sur le traitement des liquides, consultez notre guide sur le tamisage humide et la filtration des liquides.

Quelle taille de maille devriez-vous utiliser pour le tamisage de la glaçure céramique ?
Choisissez l'ouverture en fonction des particules indésirables et des ingrédients qui doivent rester dans la glaçure. Confirmez à la fois la barbotine tamisée et le matériau retenu avant d'approuver une spécification de maille.
Définissez ce qui doit passer et ce qui doit être éliminé
Les dépôts durs séchés, les fibres étrangères et les particules grossières indésirables sont différents des pigments utiles, des particules de fritte ou d'autres composants de formulation. Inspectez le résidu du tamis plutôt que de supposer que tout ce qui est retenu est un déchet.
Les agglomérats mous peuvent se disperser pendant le tamisage, mais le tamis ne doit pas être traité comme un broyeur. Les grumeaux durs persistants nécessitent une évaluation séparée. Si un tamis plus fin retient des ingrédients utiles, vérifiez si le changement affecte l'application de la glaçure, la couleur ou la finition cuite.
L'objectif est d'éliminer les matériaux indésirables tout en préservant la formulation prévue.
Confirmez les ouvertures de tamis en microns
Le nombre de mailles seul ne décrit pas complètement une ouverture : le diamètre du fil et la norme de maille comptent également. Spécifiez l'ouverture en microns parallèlement à la désignation de maille.
Si votre spécification de processus donne une plage de taille de particules telle que 15–45 μm, établissez d'abord ce qu'elle décrit. Une distribution de taille de particules, une taille de particule maximale admissible et une ouverture de tamis sont des exigences différentes. Ne convertissez pas automatiquement cette plage en spécification de tamis.
Le calcul approximatif :
Nombre de mailles × ouverture (μm) ≈ 15 000
est parfois utilisé pour une estimation initiale. Il donne 37,5 μm à 400 mailles, mais ce n'est ni une norme de maille ni un critère d'acceptation. Confirmez l'ouverture réelle et le diamètre du fil du fournisseur avant de commander.
Quand devriez-vous évaluer les tamis de 400 mailles ou plus fins ?
Évaluez les ouvertures fines lorsque la spécification de glaçure exige l'élimination de particules surdimensionnées plus petites. Comparez :
- La composition et la quantité de matériau retenu.
- La qualité du produit tamisé.
- Le débit soutenu tout au long de l'exécution.
- Les intervalles de nettoyage et le temps de nettoyage.
- Les ingrédients utiles perdus avec le matériau rejeté.
Une courte exécution à travers un tamis propre n'établit pas la capacité de production. Ni 400 ni 500 mailles ne déterminent à eux seuls le système de nettoyage requis.

Comment pouvez-vous réduire le colmatage dans le tamisage de la barbotine de glaçure ?
Identifiez la restriction avant de changer l'équipement. L'accumulation sur la maille, l'alimentation instable et la décharge restreinte peuvent toutes réduire le débit, mais elles nécessitent des corrections différentes.
Identifiez l'accumulation, le colmatage et les restrictions de débit
Les dépôts collants et les particules retenues peuvent progressivement réduire la surface de tamisage ouverte. Une alimentation inégale peut concentrer la charge sur une partie de la maille, tandis que les résidus de glaçure séchés peuvent devenir difficiles à éliminer.
Si la barbotine s'accumule alors que le tamis est propre, inspectez la sortie, la tuyauterie en aval et le débit d'alimentation avant de traiter le problème comme un colmatage de maille.
Vérifier l'emplacement de la restriction aide à éviter des changements inutiles de taille de maille ou de réglages de vibration.
Comparez la vibration standard et haute fréquence
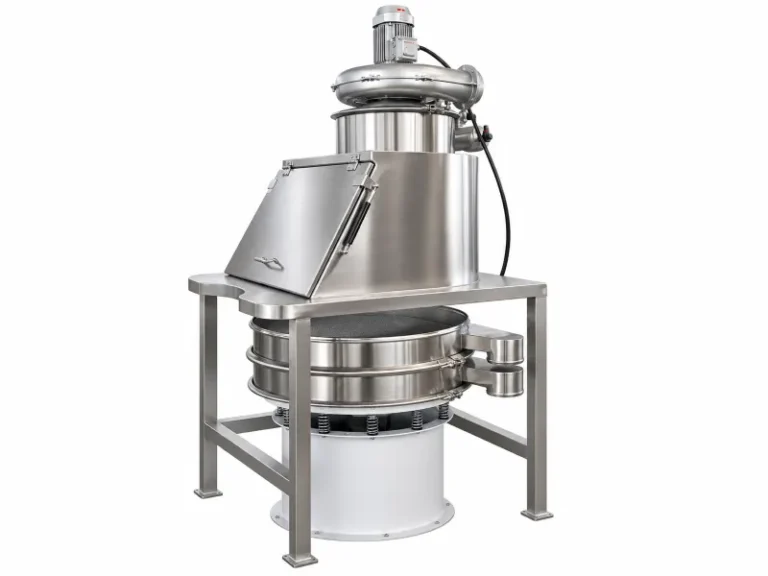
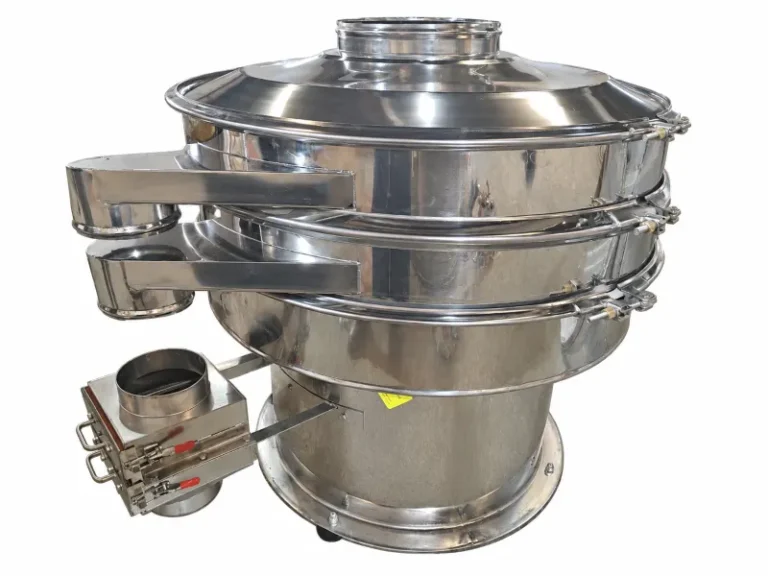
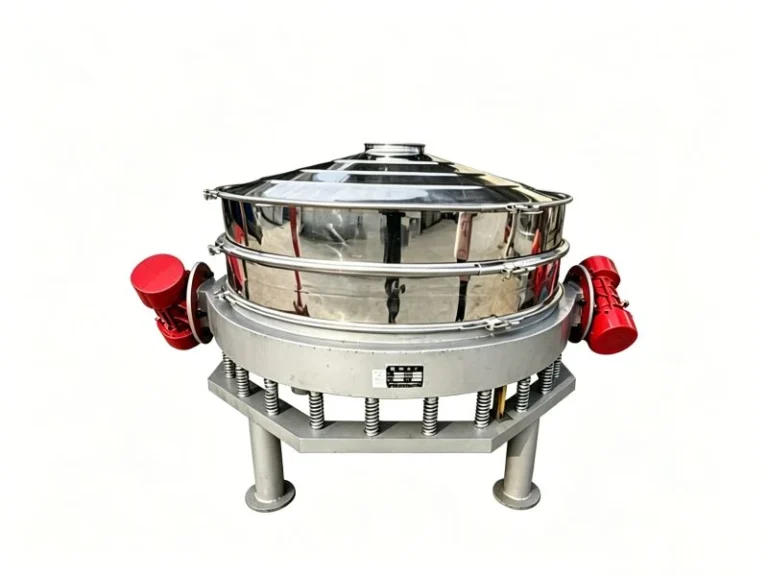
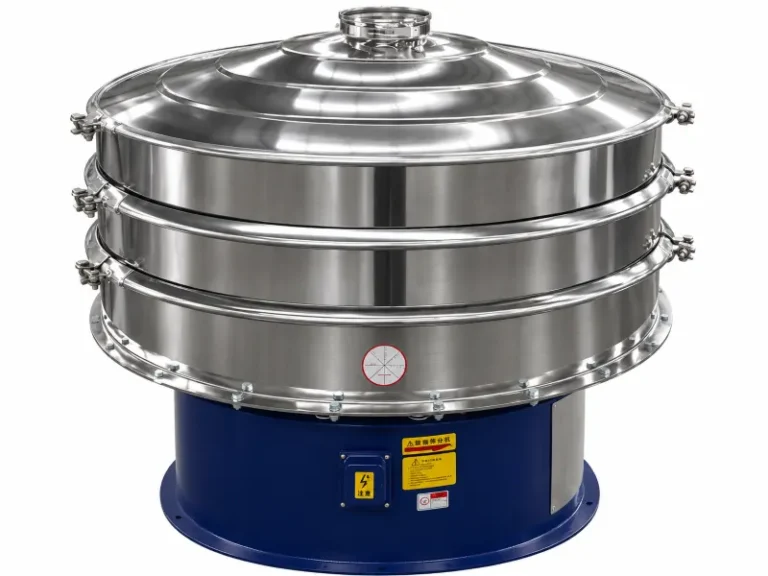
A tamis vibrant rotatif peut être évalué pour la barbotine de glaçure qui passe de manière constante à l'ouverture requise. Pour des tâches de tamisage humide plus exigeantes, comparez un tamis vibrant haute fréquence dans les mêmes conditions d'alimentation.
Les configurations peuvent être décrites comme approximativement 1 500 tr/min ou 3 000 tr/min. Ce sont des vitesses de rotation. Avec un cycle d'excitation par révolution, elles correspondent respectivement à environ 25 Hz et 50 Hz. La vibration mécanique et la vibration ultrasonique de la maille sont des paramètres distincts.
La fréquence seule ne détermine pas la performance. L'amplitude, le support du tamis, la charge de barbotine et la construction de la machine doivent fonctionner ensemble. Demandez au fabricant d'adapter la configuration plutôt que d'augmenter la vitesse d'une machine existante sans examen d'ingénierie.
Évaluez les systèmes de nettoyage dans des conditions humides
Sélectionnez un système de nettoyage en testant sa performance avec la barbotine de glaçure réelle.
| Option | Ce qu'il faut confirmer avec la barbotine de glaçure |
|---|---|
| Vibration conventionnelle | Si le débit soutenu et l'élimination des résidus restent acceptables tout au long de l'exécution. |
| Ball cleaning | Wet-duty suitability, cleaning action, mesh support and compatibility of contact materials. |
| High-frequency configuration | Whether the selected vibration settings reduce buildup while maintaining separation quality. |
| Ultrasonic assistance | Wet-service compatibility and a measurable benefit in throughput or cleaning intervals. |
Un tamis vibrant ultrasonique may be worth evaluating where persistent adhesion limits performance.
It is not automatically necessary above 500 mesh, and ball cleaning is not automatically sufficient below 400 mesh. Confirm the wet-duty arrangement and compare performance using the same slurry, aperture and feed conditions.
Control Feed Conditions Without Changing the Glaze Unnecessarily
Keep feeding steady and record slurry temperature, solids content and viscosity using a consistent measurement method. Any changes to water content or dispersant dosage should remain within the approved glaze formulation.
Concentration figures such as 30%–40% are meaningful only when their basis—such as solids by mass or volume—is stated. Do not use 40% as a universal clogging threshold or dilute every glaze to that range.
Establish an operating range for the formulation through trials, then monitor variations between batches.
Which Screen Materials and Machine Design Suit Your Glaze?
Choose the wetted materials and construction for the glaze chemistry, wear conditions, cleaning procedure and contamination limits.
Choose Wetted Materials for the Actual Formulation
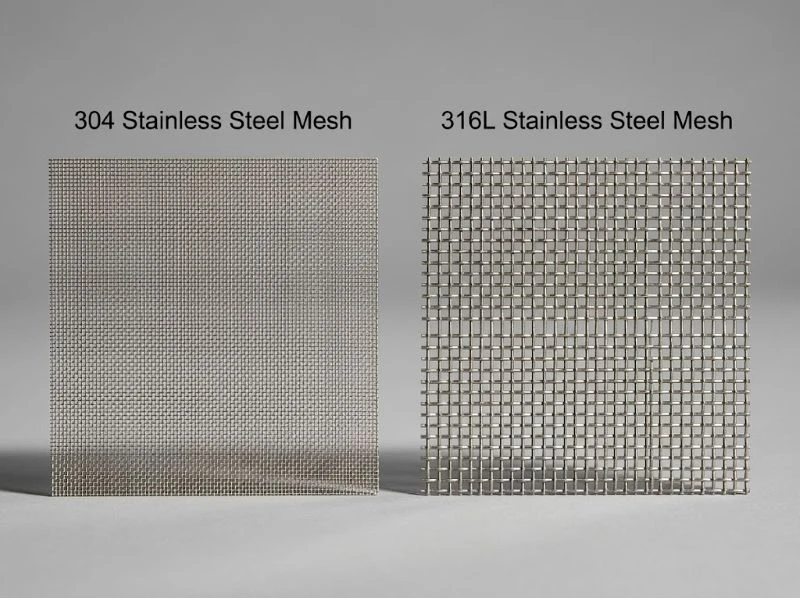
304 stainless steel is a common starting option. Consider 316L where the chemistry justifies it, but neither grade is suitable for every corrosive service.
Assess fluoride-containing, strongly acidic or strongly alkaline formulations individually, including the operating temperature and cleaning chemicals. Check the mesh, frame, seals and other wetted parts together.
Specialized ceramic or polymer media require separate confirmation of aperture availability, strength, temperature limits and machine compatibility. Do not assume that an abrasion-resistant material is suitable for a fine woven-mesh duty.
For the broader material comparison, read 304 vs 316 stainless steel mesh.
Match the Motor, Screen Frame and Sealing System
Motor power should suit the vibrating assembly and operating load. Higher power alone does not guarantee better screening. Include screen tension, support, vibration settings and structural condition in the assessment.
For glaze slurry service, check that the machine provides:
- Liquid-compatible seals and secure screen seating.
- Suitable feed distribution across the screening area.
- Adequate discharge capacity for slurry and retained solids.
- Access for draining, cleaning and screen inspection.
- A frame and support system matched to the operating load.
A carbon-steel support base is distinct from a wetted screen frame; specify contact materials separately. Enclosed construction does not by itself establish a pressure rating for a pump-fed installation.
Separate Laboratory Trials from Production Requirements
Laboratory trials and continuous production share the same separation objective, but their operating priorities differ.
| Application | Selection Priorities |
|---|---|
| Laboratory or formulation trials | Repeatable separation, residue inspection, ingredient retention and cleaning between samples. |
| Continuous production | Sustained accepted flow, peak feed handling, cleaning downtime, drainage and screen-change access. |
A successful small sample test helps identify a suitable opening, but it does not prove continuous-line capacity. Production trials must run long enough to reveal gradual buildup.
How Do You Size a Glaze Sieve for Effective Throughput?
Size the machine around accepted output over the production period, including cleaning interruptions. Do not substitute dry-powder or clean-water capacity for glaze-slurry performance.
Measure Accepted Output Across the Production Period
Use the following calculation:
Effective average throughput = Accepted screened slurry quantity ÷ Total elapsed time
Include cleaning and other interruptions within the measured period.
Record liquid output in L/h, or identify kg/h explicitly as wet-slurry mass. Dry-solids output is a separate measure. Check peak feed capacity as well as the average requirement: a machine that handles the average hourly volume may still overflow during a short feed surge.
400-Mesh Tile Glaze: A Reported Operating Example
A reference account describes a rustic-tile manufacturer screening face glaze at 400 mesh. The reported changes were:
| Article | Reported Condition |
|---|---|
| Screening duty | 400-mesh face-glaze filtration |
| Original configuration | Conventional rotary vibrating screen |
| Original cleaning interval | A cleaning stop every 2 hours |
| Modified configuration | High-frequency vibration with ultrasonic mesh cleaning |
| Reported result | Cleaning reduced to once per shift |
This example comes from reference material supplied for this guide and has not been independently verified. Shift length, cleaning duration and accepted output were not provided, so the figures cannot establish a percentage capacity increase or a guaranteed result.
The practical lesson is to compare cleaning downtime alongside separation quality. Fewer cleaning stops may improve available screening time, but accepted output must still be measured.
What Should a Glaze Screening Trial Record?
A useful trial should document both the operating conditions and the results.
| Élément d'essai | Ce qu'il faut enregistrer |
|---|---|
| Spécification du tamis | Mesh designation, actual aperture and effective screening area |
| Slurry condition | Solids content and its measurement basis, viscosity, test method and temperature |
| Alimentation | Débits d’alimentation normal et maximal |
| Accepted output | Screened slurry meeting the agreed requirements |
| Matière retenue | Screen residue and useful material lost with rejects |
| Stabilité de fonctionnement | Cleaning intervals, cleaning duration and changes in flow |
| Screen condition | Buildup, tension, wear and damage after the run |
Use these results to select screen area and configuration. Our guide to essais de tamisage industriel explains how to assess throughput, yield and separation quality together.
Ceramic Glaze Sieve Maintenance and Common Questions
How Often Should a Glaze Screen Be Replaced?
Replace it according to condition and performance rather than a fixed calendar. The 1–3 month interval mentioned in the supplied reference material is an unverified planning reference, not an established service-life standard.
Abrasion, mesh construction, tension, loading and cleaning practices all affect the interval. Maintain records by glaze formulation so that changes in wear or buildup can be identified.
A throughput drop of 20% or more under comparable conditions can be used as an investigation trigger. Inspect deposits, tension, wear and tears before deciding whether cleaning, adjustment or replacement is required.
How Should You Clean Screens Between Glaze Colors?
Remove residues before they harden, using a cleaning method compatible with the formulation and equipment.
Use an approved soft brush where appropriate and avoid scraping fine mesh with metal tools. Inspect gaskets, clamps, outlets and frame joints for retained color, since cleaning the mesh alone may leave material elsewhere in the machine.
Drain and dry components as required by the cleaning procedure before storage.
Does Lower Throughput Always Mean Screen Damage?
No. Changes in viscosity, temperature, feed rate, buildup or discharge conditions can reduce flow.
Weighing or flow records help reveal a change but cannot diagnose a torn mesh. Inspect the mesh and seals directly; a damaged screen may allow oversize through without reducing throughput.
Can Finer Sieving Eliminate Every Glaze Defect?
No. Sieving controls unwanted particles and some foreign matter. Pinholes, color variation and other surface defects can also involve formulation, application and firing conditions.
Confirm the cause before tightening the screen specification. An unnecessarily fine mesh may increase cleaning requirements or remove useful ingredients without resolving the original defect.
Need a ceramic glaze sieving configuration for your production line?
Send Yuanjing your glaze type, target opening, solids content, viscosity at operating temperature, required output and current screening problem. Include the existing mesh and cleaning interval if available so the configuration and trial requirements can be reviewed.
Contact Yuanjing about your glaze screening requirements.
FAQ
1. What mesh size should I use for ceramic glaze sieving?
The right mesh size depends on the unwanted particles you need to remove and the useful ingredients that must remain in the glaze. A 400-mesh screen may suit certain fine face-glaze applications, but it is not a universal requirement. Confirm the actual opening in microns, then evaluate screen residue, screened-glaze quality and sustained throughput.
2. Which vibrating screen is suitable for ceramic glaze slurry?
A rotary vibrating screen can be evaluated for glaze slurry that flows consistently through the required mesh. A high-frequency vibrating screen may be suitable when fine wet screening limits output. If persistent mesh adhesion causes frequent cleaning stops, consider ultrasonic assistance after confirming wet-service compatibility. Select the configuration through trials using your actual glaze.
3. How can I prevent a ceramic glaze sieve from clogging?
First identify whether reduced flow comes from mesh buildup, uneven feeding or a restricted outlet. Keep feed conditions stable, remove deposits before they harden and check screen tension. Persistent blinding may justify testing a suitable cleaning system or different vibration settings. Avoid changing glaze concentration without checking the approved formulation.
4. How do I determine the required capacity for glaze slurry screening?
Specify normal and peak feed rates, target screen opening, solids content and viscosity at operating temperature. Measure accepted screened slurry over the full operating period, including cleaning stops. This effective throughput is more useful for sizing than an initial clean-screen flow rate. Confirm capacity in L/h or clearly identified wet-slurry kg/h.
5. Should I choose 304 or 316L stainless steel for a ceramic glaze sieve?
304 stainless steel is a common starting option, while 316L may be considered where the formulation requires additional corrosion resistance. Selection depends on chemical composition, temperature and cleaning agents—not the glaze name alone. Check the mesh, frame and seals together, and assess particularly aggressive formulations individually.
6. When should I clean or replace a ceramic glaze screen?
Clean the screen when deposits restrict flow and during color changes, before residues harden. Replace it if inspection reveals tears, worn openings or damage that compromises separation. A throughput decline under comparable conditions should trigger checks for buildup, tension and upstream changes. Follow condition-based maintenance rather than relying on a fixed replacement interval.