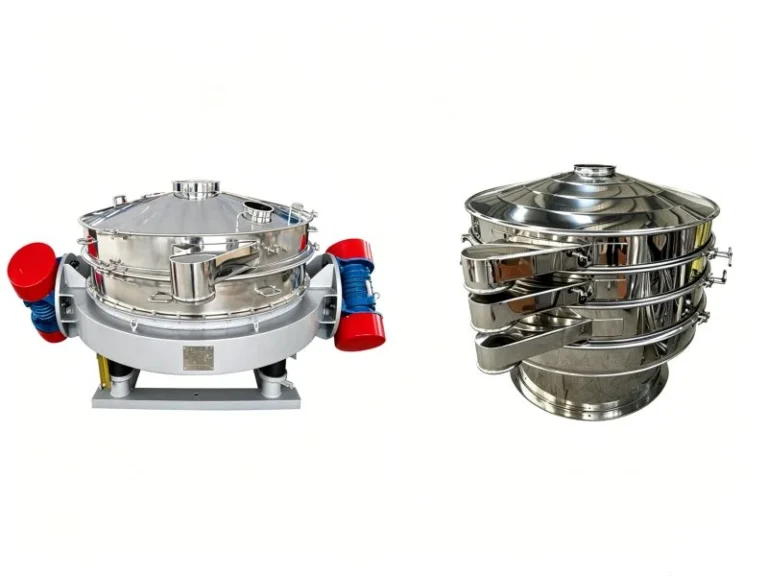
Когда вам нужен ультразвуковой вибрационный грохот для мелкого порошка?
Введение
Мелкий порошок может быть трудно просеивать, особенно при использовании мелкой сетки. Такие проблемы, как забивание сетки, накопление статического электричества, низкая пропускная способность и частая очистка сита, могут влиять на эффективность просеивания мелкого порошка.
Но означает ли это, что вам нужно ультразвуковое вибрационное сито для мелкого порошка? Не всегда. Правильный выбор зависит от материала, размера ячейки, эффективности просеивания и требований к производству.
Это руководство объясняет, когда обычного вибрационного сита достаточно и когда ультразвуковое просеивание может быть лучшим выбором для просеивания мелкого порошка.
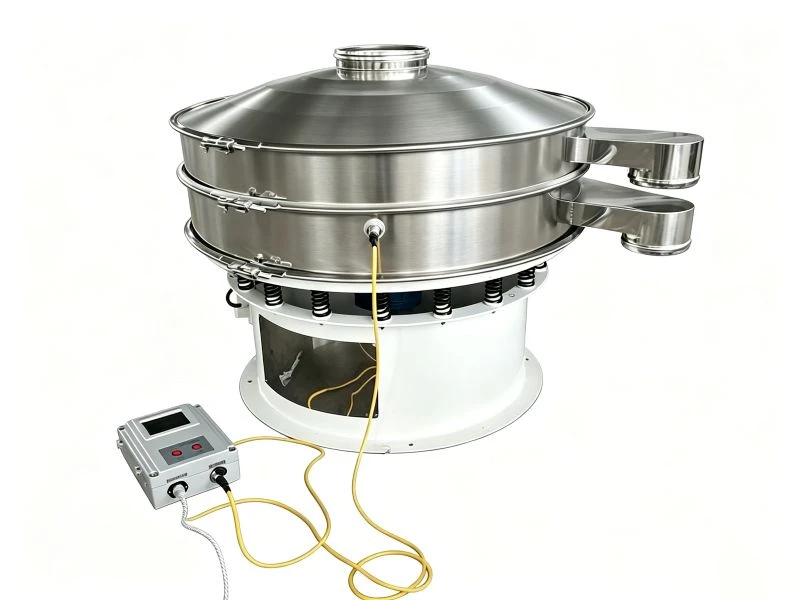
Мелкий порошок не всегда требует ультразвукового просеивания
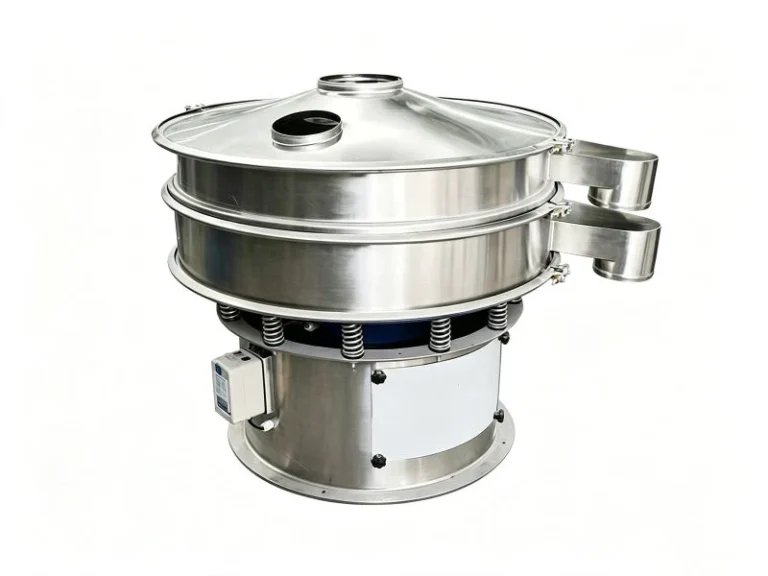
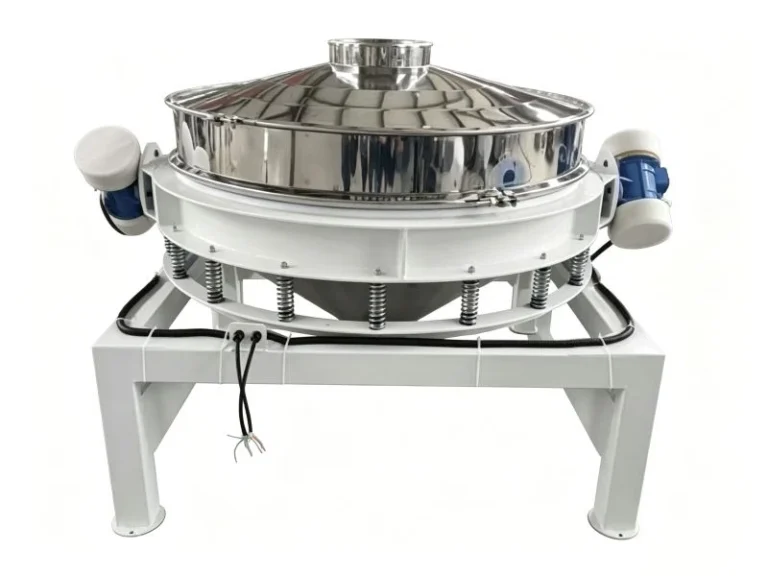
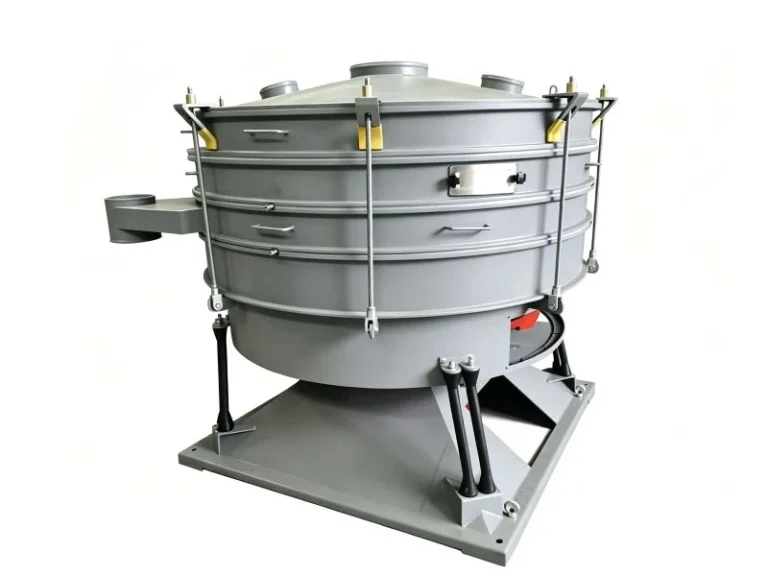
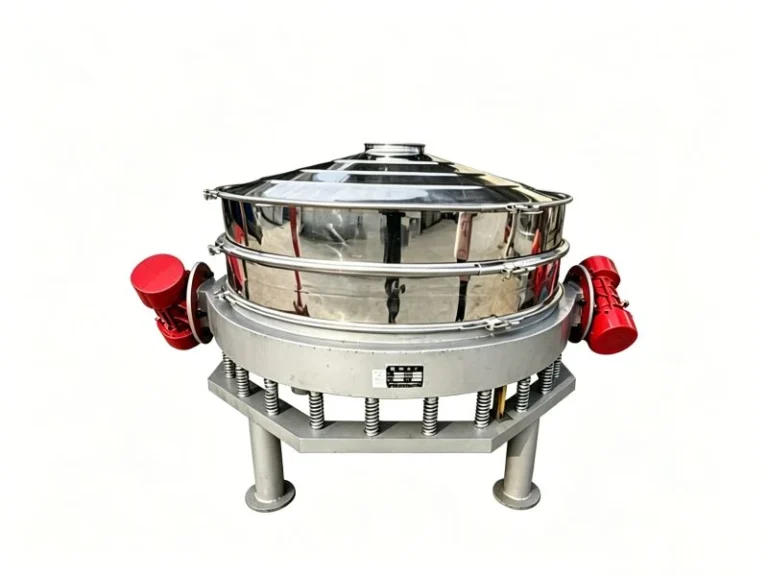
Обычное вибрационное сито может справиться со многими задачами просеивания мелкого порошка, когда материал свободно течёт и сетка сита остаётся чистой.
Если требуемая пропускная способность достигается и сито не забивается и не требует частой очистки, ультразвуковое вибрационное сито может быть не нужно.
Ультразвуковое просеивание становится более полезным, когда мелкий порошок вызывает повторяющееся забивание сетки, накопление статического электричества, низкую пропускную способность или другие проблемы просеивания мелкого порошка.
Признаки того, что вашему порошку может потребоваться ультразвуковое просеивание
Ультразвуковая технология может потребоваться для просеивания мелкого порошка, когда обычные вибрационные сита не обеспечивают стабильную производительность.
Просеивание через мелкую сетку
При использовании мелких сеток, особенно 200 меш или мельче, порошку часто становится труднее проходить через ячейки. Если пропускная способность падает с увеличением числа меш, введение ультразвуковой системы просеивания может помочь улучшить прохождение частиц.
Забивание сетки
Мелкие частицы склонны засорять отверстия сетки. Ультразвуковая система очистки сетки помогает поддерживать движение материала на сите и может увеличить степень прохождения при просеивании.
Статическая адгезия
Сухие мелкие порошки легко накапливают статическое электричество и прилипают к сетке сита. Это не только снижает эффективность просеивания мелкого порошка, но и приводит к накоплению большего количества материала на сите.
Установка ультразвукового вибрационного сита настоятельно рекомендуется для материалов с высоким статическим зарядом, высокой удельной плотностью или сильными адсорбционными свойствами, чтобы предотвратить немедленное забивание сетки.
Липкие или агломерирующиеся порошки
Липкие или легко агломерирующиеся мелкие порошки могут снижать скорость просеивания и засорять сетку. Ультратонкие порошки с содержанием влаги более 3% склонны образовывать водяную плёнку, которая забивает поверхность сита; ультразвуковое просеивание может помочь решить эту проблему.
Низкая пропускная способность просеивания
Для ультратонких порошков мельче 200 меш ультразвуковые вибрационные сита обеспечивают на 10%–70% более высокую точность просеивания и в 1–10 раз большую пропускную способность по сравнению со стандартными вибрационными ситами.
Частая очистка сита
Если операторам часто приходится останавливать машину для очистки или замены засорённых сит, внедрение ультразвуковой технологии обеспечивает автоматическую очистку сетки и снижает необходимость частых остановок.
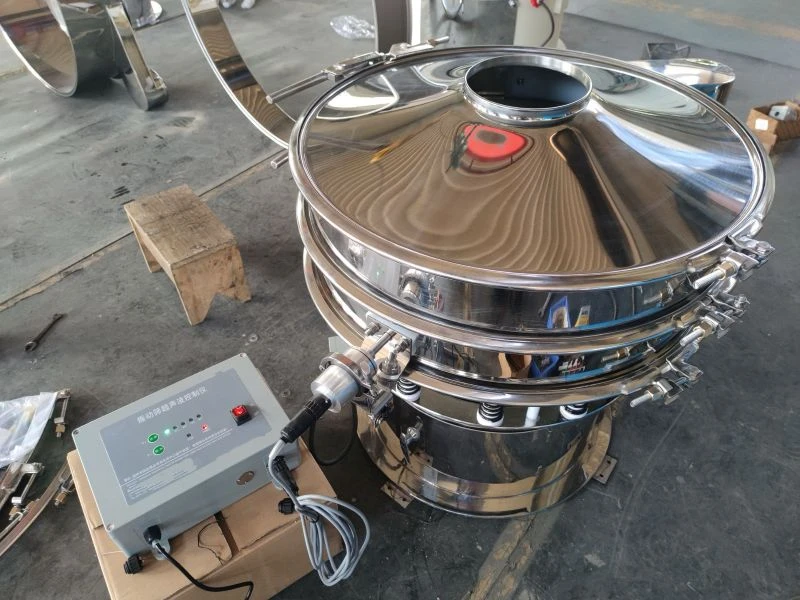

Определяет ли размер ячейки необходимость ультразвукового просеивания?
Размер ячейки является важным фактором при просеивании мелкого порошка, но он не определяет, требуется ли ультразвуковое просеивание.
При примерно 100–200 меш многие свободно текущие порошки всё ещё можно эффективно просеивать с помощью обычного вибрационного сита. Если материал хорошо проходит через сетку и сито не забивается, ультразвуковое просеивание может быть не нужно.
При примерно 300 меш и мельче просеивание может стать более сложным. Для сравнения по каждому размеру ячейки см. наше руководство по просеиванию порошка 200, 300, 400 и 500 меш.Мелкие частицы могут иметь более высокую склонность прилипать к сетке, блокировать отверстия или снижать пропускную способность просеивания. В этих случаях ультразвуковая вибрация может помочь поддерживать лучшее прохождение материала.
При 500 меш или мельче процесс просеивания обычно более чувствителен к свойствам материала и условиям эксплуатации. Ультразвуковое просеивание можно рассматривать, когда мелкий порошок вызывает частое забивание сетки, накопление статического электричества, низкую пропускную способность или повторяющуюся очистку сита.
Ключевой момент заключается в том, что размер ячейки следует рассматривать вместе с характеристиками порошка и требованиями к производству. Порошок 300 меш, который свободно течёт, может хорошо просеиваться на обычной машине, тогда как более крупный порошок с высоким статическим зарядом или сильным забиванием сетки может нуждаться в дополнительной помощи при просеивании.

Когда обычного вибрационного сита достаточно?
A обычное вибрационное сито часто достаточно, когда порошок хорошо течёт и процесс просеивания остаётся стабильным.
Оно подходит, когда:
- Требуемый размер ячейки можно использовать без частого забивания сетки.
- Мелкий порошок проходит через сито с требуемой скоростью.
- Накопление статического электричества не вызывает серьёзного прилипания материала.
- Требуемая точность просеивания и пропускная способность могут быть достигнуты.
- The screen does not need frequent cleaning during production.
For instance, many free-flowing powders—such as spherical nickel, alloy, and other metal powders—can be screened at 100–200 mesh without ultrasonic assistance, provided the required production rate and screening quality are met. In such cases, installing an ultrasonic system may not necessarily yield significant benefits.
Ultrasonic screening should be considered when these conditions are no longer met, especially when finer mesh, mesh blinding, static buildup, or low throughput becomes a regular production problem.

When Is an Ultrasonic Vibrating Screen a Better Choice?
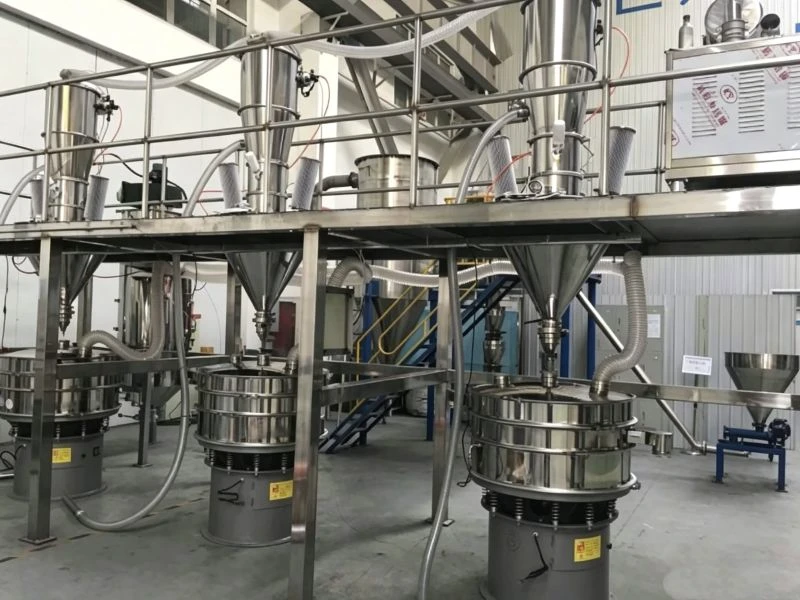
An ультразвуковое вибрационное сито is a better choice when fine powder is difficult to screen with a conventional vibrating screen.
It is worth considering when:
- Fine particle size and high static electricity: Powders with a particle size of ≤50μm exhibit strong adsorption; particles tend to clump together, making screening difficult.
- Prone to agglomeration: As material vibrates on the screen surface, dispersed particles re-aggregate—a phenomenon known as “secondary agglomeration”—trapping acceptable fine powder inside and preventing it from passing through.
- Mesh clogging: Particles become lodged in the apertures, or agglomerated fines block the mesh openings. Increasing the amplitude on traditional vibrating screens often packs the powder even tighter, necessitating machine shutdowns for manual mesh cleaning.
- Material damage: Ultrasonic screening systems utilize high-frequency, low-amplitude vibration that minimizes damage to materials, especially crystals and fibers, thereby preserving their original properties.
- High precision requirements: Screening accuracy exceeds 95%, making it suitable for ultra-fine powders ranging from 200 to 2000 mesh, such as electronic-grade powders and pharmaceutical raw materials.
However, ultrasonic vibration is not a solution for every fine powder screening problem. If poor screening is mainly caused by high moisture, large agglomerates, or unsuitable feeding conditions, these problems should be addressed first.
Ultrasonic vs Conventional: A Simple Decision Guide
| Your Situation | Recommended Direction |
|---|---|
| Free-flowing powder with stable screening | Conventional vibrating screen |
| Fine powder with occasional mesh blockage | Check material and operating conditions |
| Frequent mesh blinding | Consider ultrasonic vibrating screen |
| Static powder sticking to the mesh | Consider ultrasonic screening |
| Throughput drops with finer mesh | Evaluate ultrasonic screening |
| Severe moisture or large agglomerates | Address material condition first |
If the conventional vibrating screen can meet your required capacity and screening result, ultrasonic may not be necessary. If fine powder causes repeated mesh blinding, static buildup, or low throughput, ultrasonic screening is worth considering.
Not Sure Whether You Need Ultrasonic Sieving?
Send us your material type, particle size, required mesh size, capacity, and current fine powder screening problems. If you are experiencing mesh blinding, static buildup, low throughput, or frequent screen cleaning, let us know.
Our team can review your screening requirements and help you determine whether a conventional vibrating screen or an ультразвуковое вибрационное сито is more suitable for your application.
FAQ
1. Do I need an ultrasonic vibrating screen for fine powder?
Not always. A conventional vibrating screen may be enough if the powder flows well and does not cause mesh blinding or low throughput. Ultrasonic screening is more suitable for difficult fine powder applications.
2. What mesh size requires an ultrasonic vibrating screen?
There is no fixed mesh size. Many free-flowing powders can be screened at 100–200 mesh with a conventional screen. At 300 mesh and finer, ultrasonic screening may be considered if mesh blinding or low throughput occurs.
3. Can ultrasonic screening prevent mesh blinding?
Ultrasonic vibration can help reduce mesh blinding by improving fine particle movement through the screen mesh, especially with dry fine powders.
4. Is an ultrasonic vibrating screen suitable for static powder?
Yes, it can be suitable for dry fine powders that tend to stick to the mesh because of static electricity. Material and mesh conditions should also be considered.
5. Can ultrasonic screening increase fine powder screening capacity?
It can improve throughput when fine particles have difficulty passing through the mesh or frequent mesh blockage limits production. Actual capacity depends on the material, mesh size, and feed rate.
6. When should I choose ultrasonic sieving over a conventional screen?
Consider ultrasonic sieving when fine powder causes frequent mesh blinding, static buildup, low throughput, or repeated screen cleaning. If a conventional screen already meets your requirements, ultrasonic may not be necessary.